

LQ-RTO-Wärme-Storage-Hochtemperaturverbrennungsausrüstung
Cat:Ausrüstung
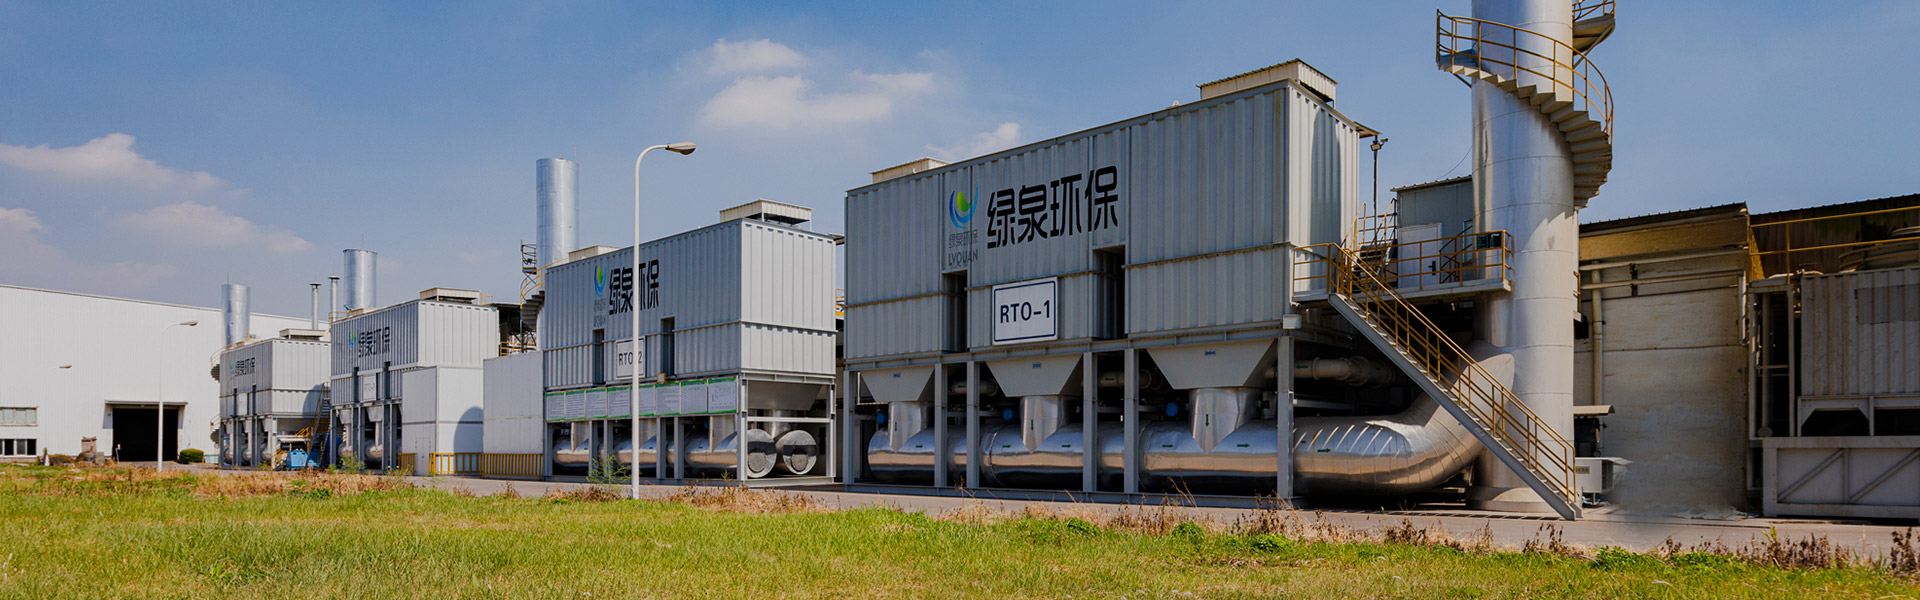
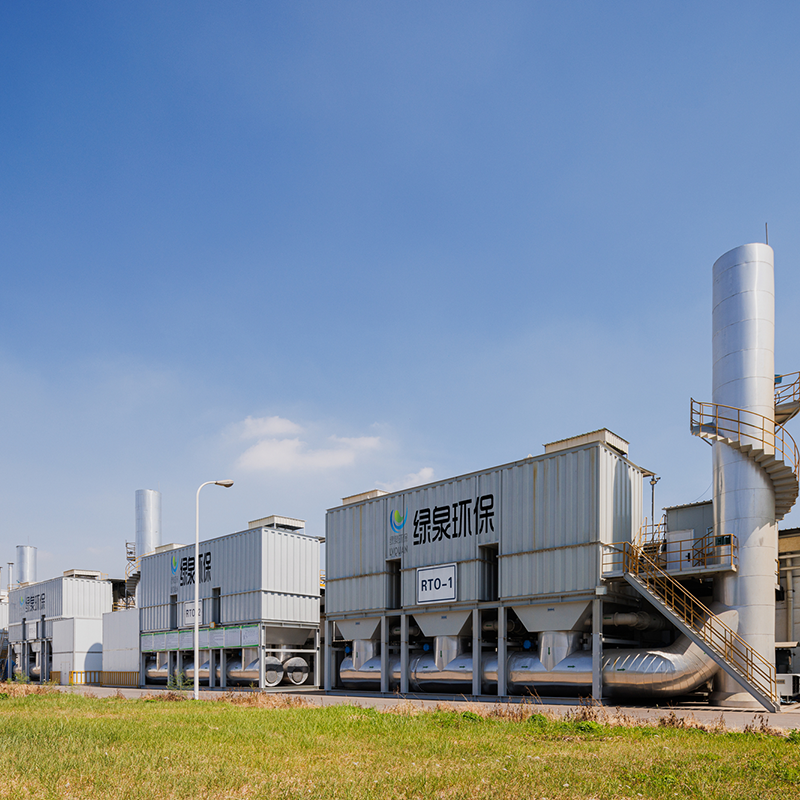
Überblick über die RTO vom Typ Turm Regenerativer thermischer Oxidationsmittel (RTO) ist ein Gasbehandlungsgerät für organische Abfälle, da...
Siehe Details
Wenn um sechs Uhr morgens eine Beschichtungslinie in einem Möbelwerk in Betrieb geht, trägt die erste Luft, die den Stapel erreicht, einen scharfen, süßen Geruch mit sich, den die Nachbarn lange vor dem Werksleiter wahrnehmen. Die dafür verantwortlichen Verbindungen sind nicht exotisch. Dabei handelt es sich um Toluol, Xylol, Ethylacetat, Butylacetat, Aceton und eine Handvoll anderer Lösungsmittel, die auf fast jeder industriellen Lösungsmittelliste aufgeführt sind. Das ist die praktische Antwort auf die Frage, was die tatsächlichen Beispiele für flüchtige Verbindungen sind: In einer Fabrik handelt es sich normalerweise um gewöhnliche Lösungsmittel, und die genaue Mischung im Abluftkanal entscheidet darüber, welche Emissionsminderungstechnologie funktioniert und welche nach achtzehn Monaten Betrieb stillschweigend ausfällt.
Dieser Artikel nimmt die Frage ernst und beantwortet sie in drei Ebenen. Zunächst wird erklärt, was eine Verbindung im messbaren Sinne flüchtig macht. Zweitens werden konkrete Beispiele für flüchtige Verbindungen aufgelistet, gruppiert nach chemischer Familie, nach Alltagsprodukten und nach industriellen Prozessen. Drittens, und das ist für jeden, der Behandlungsgeräte kauft oder spezifiziert, am wichtigsten, zeigt es, wie die Identität dieser Verbindungen die Technologieauswahl, die Betriebskosten, die Sicherheitsklassifizierung und das langfristige Wartungsrisiko beeinflusst.
Wenn Sie ein Umweltingenieur, ein Werksleiter oder ein Beschaffungsspezialist sind und Angebote eines VOC-Ausrüstungsherstellers vergleichen, ist die Liste der Verbindungen keine Hintergrundinformation. Es handelt sich um die Designvorgabe.
Die spezifischen Verbindungen in Ihrem Abgasstrom und nicht die gesamte VOC-Konzentration allein bestimmen, welcher Minderungsweg technisch machbar und wirtschaftlich vertretbar ist.
Volatilität ist keine Ja-oder-Nein-Eigenschaft. Es handelt sich um eine Position auf einer Skala, und die Skala wird durch Dampfdruck und Siedepunkt definiert. Eine Verbindung gilt als flüchtig, wenn ein nennenswerter Anteil davon bei normaler Umgebungstemperatur die flüssige oder feste Phase verlässt und in die Gasphase übergeht. Der Dampfdruck ist die Zahl, die diese Tendenz direkt beschreibt: Eine Flüssigkeit mit einem Dampfdruck von 30 kPa bei 25 °C entweicht etwa dreißigmal schneller in die Luft als eine Flüssigkeit mit einem Dampfdruck von 1 kPa unter gleichen Bedingungen.
Verschiedene Regulierungsbehörden ziehen die Grenze an unterschiedlichen Stellen, und das ist wirtschaftlich wichtig, weil die Definition bestimmt, welche Lösungsmittel unter die Emissionsgenehmigungs- und Berichterstattungsvorschriften fallen.
Die praktische Konsequenz besteht darin, dass zwei Anlagen, die dasselbe Lösungsmittel verwenden, je nach Gerichtsbarkeit unterschiedliche VOC-Belastungen melden können und ein Lösungsmittel, das in einem Markt von der Meldepflicht ausgenommen ist, in einem anderen möglicherweise vollständig reguliert ist. Für die Gerätekonstruktion ist die Dampfdruckskala nützlicher als das vorgeschriebene Etikett, da Dampfdruck, Temperatur und Luftbewegung zusammen darüber entscheiden, wie viel Lösungsmittel tatsächlich in den Kanal gelangt.
Konzipieren Sie Emissionsminderungsgeräte immer entsprechend dem Dampfdruck und Siedebereich des tatsächlichen Lösungsmittelgemischs, da die gesetzlichen Definitionen je nach Markt unterschiedlich sind, das physikalische Verhalten jedoch nicht.
Chemikalienfamilien verhalten sich in einem Abluftkanal unterschiedlich, und die Gruppierung von Beispielen nach Familien ist der schnellste Weg, vorherzusagen, welcher Behandlungsweg geeignet ist. Aromatische Kohlenwasserstoffe beispielsweise sind schwer, oft giftig und unterliegen häufig strengen Grenzwerten für die Entladung. Sauerstoffhaltige Lösungsmittel sind mit Wasser mischbar und verbrennen sauber, wodurch sie für die katalytische Oxidation anfällig sind, sich aber mit Wasserwäschern nur schwer entfernen lassen. Halogenierte Lösungsmittel zerstören Katalysatoren und erzeugen saure Gase, die nachgeschaltet gereinigt werden müssen.
In der folgenden Tabelle sind repräsentative Beispiele für flüchtige Verbindungen aus allen Familien aufgeführt, die am häufigsten in Industriegenehmigungsdokumenten und Umweltverträglichkeitsprüfungen vorkommen.
| Chemische Familie | Repräsentative Beispiele | Typischer Siedepunkt | Wo es normalerweise erscheint | Gemeinsamer Vermeidungsweg |
|---|---|---|---|---|
| Aromatische Kohlenwasserstoffe | Benzol, Toluol, Xylol, Ethylbenzol, Trimethylbenzol | 80 bis 170 °C | Druckfarben, Farben, petrochemische Prozesse, Klebstoffe | Regenerative thermische Oxidation, Aktivkohleadsorption |
| Sauerstoffhaltige Lösungsmittel | Methanol, Ethanol, Isopropanol, Aceton, Methylethylketon, Ethylacetat | 56 bis 83 °C | Beschichtung, pharmazeutische Synthese, Elektronikreinigung, Flexodruck | Katalytische Oxidation, thermische Oxidation, Adsorption |
| Halogenierte Kohlenwasserstoffe | Dichlormethan, Trichlorethylen, Perchlorethylen, Chlorbenzol | 40 bis 132 °C | Metallentfettung, pharmazeutische Extraktion, chemische Reinigung | Thermische Oxidation mit nachgeschalteter alkalischer Wäsche |
| Aliphatische Kohlenwasserstoffe | Hexan, Heptan, Cyclohexan, Petrolether | 69 bis 98 °C | Klebstoffe, Gummiverarbeitung, Pflanzenölgewinnung | Aktivkohleadsorption, thermische Oxidation |
| Aldehyde und Ketone | Formaldehyd, Acetaldehyd, Acrolein, Cyclohexanon | Minus 19 bis 155 °C | Harzherstellung, Pressen von Holzplatten, Gießereibindemittel | Thermische Oxidation, katalytische Oxidation |
| Ester und Ether | Butylacetat, Propylenglykolmethyletheracetat, Methyl-tert-butylether, Tetrahydrofuran | 55 bis 146 °C | Dosenbeschichtung, Verpackungstinten, pharmazeutische Verarbeitung | Adsorption, regenerative thermische Oxidation |
| Terpene und natürliche flüchtige Stoffe | Limonen-, Alpha-Pinen-, Isopren- und Terpentinfraktionen | 34 bis 176 °C | Holzverarbeitung, Aromatisieren von Lebensmitteln, Drucken mit biobasierten Tinten | Biofiltration für geringe Belastungen, thermische Oxidation für hohe Belastungen |
| Organische Schwefel- und Stickstoffverbindungen | Methanthiol, Dimethylsulfid, Pyridin, Dimethylformamid | 6 bis 153 °C | Zellstoff und Papier, pharmazeutische Synthese, Gummivulkanisation | Thermische Oxidation mit Wäsche, sorgfältige Katalysatorsiebung |
Für jede Tabelle dieser Art gelten zwei Vorsichtsmaßnahmen. Erstens ist der Siedepunkt ein praktischer Indikator für die Volatilität, aber er ist nicht dasselbe; Eine Verbindung kann einen mäßigen Siedepunkt haben und in einem warmen, gut belüfteten Arbeitsbereich dennoch eine erhebliche Dampfkonzentration erzeugen. Zweitens handelt es sich bei echten Abgasströmen fast nie um Einzelverbindungen. Eine einzelne Tiefdruckpressenlinie kann gleichzeitig Ethanol, Ethylacetat, Isopropanol und einen kleinen Anteil höhersiedender Glykolether freisetzen, und das Behandlungssystem muss die gesamte Mischung und nicht den Durchschnitt verarbeiten.
Wenn ein Projekt von der Machbarkeitsphase zum detaillierten Entwurf übergeht, wird die Liste der Verbindungen in der Regel auf drei oder vier repräsentative Arten reduziert, die oft als Markierungsverbindungen bezeichnet werden, und die Größe der Ausrüstung wird auf den ungünstigsten Fall dieser Arten abgestimmt.
Gruppieren Sie Ihren Abgasstrom in Chemikalienfamilien, bevor Sie die Ausrüstung auswählen, da Familien gemeinsame Fehlerarten und geeignete Minderungswege haben.
Die Exposition gegenüber Haushalten ist eine nützliche Erinnerung daran, dass Volatilität ein normaler Teil der Chemie und keine industrielle Anomalie ist. Der Geruch eines Neuwageninnenraums, der scharfe Geruch eines Permanentmarkers und der Duft einer frisch geschälten Orange sind alle das Ergebnis desselben physikalischen Prozesses: Verbindungen verlassen eine feste oder flüssige Oberfläche und gelangen in die Luft.
Zu den häufigsten inländischen Beispielen gehören:
Die gemessenen Gesamtkonzentrationen flüchtiger organischer Verbindungen (VOC) in neu eingerichteten Wohngebäuden können mehrere hundert Mikrogramm pro Kubikmeter erreichen und bilden in schlecht belüfteten Räumen einen dauerhaften Hintergrund. Dabei handelt es sich nicht nur um ein häusliches Gesundheitsthema. Dies ist auch der Grund dafür, dass Holzplattenhersteller, Möbelhersteller und Bodenbelagslieferanten mit Formaldehyd-Emissionsklassen und Produktkennzeichnungsanforderungen konfrontiert werden, und es erklärt, warum so viele Fabriken Absaug- und Behandlungssysteme in der Press- und Beschichtungsphase installieren, anstatt sich auf eine allgemeine Belüftung zu verlassen.
Dieselben Verbindungen, die in Wohnräumen zu Beschwerden in der Raumluft führen, bestimmen auch die Emissionsgrenzwerte und Behandlungsanforderungen in Möbel-, Platten- und Beschichtungsfabriken.
In der Fertigung ist die Liste der Verbindungen enger, aber weitaus konzentrierter. Wenn ein Ingenieur weiß, welche Lösungsmittel zu welchem Produktionsschritt gehören, kann er das Konzentrationsprofil, das Vorhandensein von Partikeln und die Frage, ob es sich lohnt, das Lösungsmittel zurückzugewinnen statt zu zerstören, vorhersagen.
Beschichtungen auf Lösungsmittelbasis sind eine dichte Quelle aromatischer und sauerstoffhaltiger Verbindungen. Typische Beispiele sind Toluol, Xylol, Ethylbenzol, Butylacetat, Methylethylketon, Cyclohexanon und Propylenglykolmethyletheracetat. In einigen Märkten wird der Tiefdruck von Veröffentlichungen vorwiegend mit Toluol hergestellt, während im Flexodruck von Verpackungen zunehmend Ethanol, Ethylacetat und Isopropanol zum Einsatz kommen. Bandbeschichtungsanlagen basieren häufig auf langsamer verdampfenden aromatischen Lösungsmittelnaphtha-Fraktionen, was bedeutet, dass im Abgaskanal Verbindungen mit Siedepunkten deutlich über 150 °C enthalten sind und eine entsprechend geringere Tendenz dazu besteht, nach dem Abkühlen in der Gasphase zu verbleiben.
Zu den diffusen und Prozessemissionen zählen hier Benzol, 1,3-Butadien, Ethylen, Propylen, Styrol und Methyl-tert-butylether. Viele davon werden nicht nur als VOCs, sondern auch als gefährliche Luftschadstoffe eingestuft. Daher sind die Anforderungen an die Effizienz der Zerstörung häufig strenger als die allgemeinen VOC-Grenzwerte und erfordern manchmal eine Entfernung von 98 Prozent oder mehr bei kontinuierlicher Überwachung.
Durch die Stapelverarbeitung entsteht eine breite und wechselnde Mischung. Gängige Beispiele sind Dichlormethan, Toluol, Isopropanol, Aceton, Tetrahydrofuran, Dimethylformamid, Pyridin und Ethylacetat. Der halogenierte Anteil ist der entscheidende Designtreiber, da er viele katalytische Systeme ausschließt und die Spezifikation korrosionsbeständiger Materialien und eine nachgeschaltete Sauergaswäsche erzwingt.
Reinigungs- und Fotolithografieschritte setzen Isopropanol, Aceton, Methanol, N-Methyl-2-pyrrolidon und Propylenglykolmethyletheracetat frei. Die Volumina sind oft klein, aber die Konzentrationen in lokalen Abgasen können hoch sein, und die Anwesenheit von stickstoffhaltigen Lösungsmitteln erzeugt brennstoffgebundenes NOx, das bei der Verbrennungskonstruktion berücksichtigt werden muss.
Dieser Sektor kombiniert Formaldehyd aus der Harzhärtung mit Toluol, Xylol und Limonen aus Beschichtungen und dem Holz selbst. Kiefer und andere Nadelhölzer setzen beim Trocknen und Pressen auf natürliche Weise Terpene frei, was einen biogenen Beitrag darstellt, der in Emissionsinventaren manchmal übersehen wird.
Styrol ist die dominierende Verbindung bei ungesättigten Polyester- und Gelcoat-Prozessen, begleitet von Hexan, Methylethylketon und gelegentlich Phenol. Styrol ist reaktiv und neigt zur Polymerisation, sodass Kanalverschmutzungen und Wärmetauscherverstopfungen immer wieder zu Wartungsproblemen führen.
Bei geruchsbedingten Anwendungen kommen Ethanol, Essigsäure, Aldehyde, Dimethylsulfid und verschiedene Terpene zum Einsatz. Die Konzentrationen sind normalerweise niedrig, aber die Geruchsschwelle von Schwefelverbindungen kann in Teilen pro Milliarde gemessen werden, sodass Behandlungsziele häufig nach der Wahrnehmung und nicht nach der Masse festgelegt werden.
Identifizieren Sie zuerst den Prozessschritt und dann die Liste der Verbindungen, da die Prozessbedingungen darüber entscheiden, ob das gleiche Lösungsmittel als verdünnter Strom oder als konzentrierter, heißer, mit Partikeln beladener Strom ankommt.
Zwei Fabriken können das gleiche Lösungsmittel verwenden und benötigen dennoch völlig unterschiedliche Emissionsminderungsgeräte. Der Grund liegt normalerweise darin, wie schnell das Lösungsmittel die flüssige Phase verlässt und in den Luftstrom gelangt. Der Dampfdruck ist die einzelne Zahl, die diese Tendenz am direktesten beschreibt. Selbst aus einem offenen Behälter, einer verschütteten Flüssigkeit oder einer beschichteten Oberfläche, die bereits den Ofen durchlaufen hat, tritt im Abluftkanal eine Verbindung mit hohem Dampfdruck bei Raumtemperatur auf. In der folgenden Tabelle sind acht flüchtige Verbindungen aufgeführt, die häufig in Industrieabgasen vorkommen. Dabei werden ungefähre Dampfdruckwerte bei 25 °C verwendet.
Die Spanne in dieser Tabelle beträgt ungefähr 36 zu eins zwischen dem höchsten und dem niedrigsten Eintrag, und dieses Verhältnis erklärt viele praktische Probleme bei Emissionsminderungsprojekten. Aceton und Methanol an der Spitze der Skala sind fast unmittelbar nach dem Auftragen einer Beschichtung in der Kanalluft vorhanden, was bedeutet, dass die Einlasskonzentration zum Behandlungsgerät schnell auf Produktionsänderungen reagiert. Toluol, Xylol und Styrol am unteren Ende verhalten sich sehr unterschiedlich. Sie verdunsten langsam und werden noch lange nach Stillstand der Beschichtungsanlage aus beschichteten Teilen, aus Rückständen in Tanks und aus verbrauchtem Filtermaterial freigesetzt. Anlagen, die ihr Absaugsystem auf Spitzenproduktionsbedingungen auslegen, stellen häufig fest, dass während Stillstandszeiten eine niedrige, aber anhaltende Konzentration im Kanal verbleibt, was sich sowohl auf die Betriebskosten des Aufbereitungsgeräts als auch auf die Sicherheitsklassifizierung des Kanalnetzes auswirkt.
Die zweite praktische Konsequenz betrifft den physikalischen Zustand des Stroms. Hochflüchtige Verbindungen verbleiben auch nach der Abkühlung des Abgases in der Gasphase, sodass Wärmetauscher und Kondensatoren nur sehr wenig davon zurückgewinnen. Weniger flüchtige Verbindungen wie Xylol und Styrol kondensieren leicht, wenn das Gas unter ihren Taupunkt abgekühlt wird, weshalb die Rückgewinnung durch Kondensation für diese Spezies technisch attraktiv und für Aceton oder Methanol weitgehend unwirksam ist. Jeder, der versucht hat, Aceton durch Abkühlen eines Gasstroms zurückzugewinnen, hat diese Lektion in Form eines leistungsschwachen Kondensators und einer steigenden Stromrechnung gelernt.
Die dritte Konsequenz betrifft die Adsorption. Sowohl Aktivkohle als auch Zeolith halten Moleküle auf einer Oberfläche fest, und ihre Kapazität hängt davon ab, wie stark diese Moleküle von der Oberfläche angezogen werden. Verbindungen mit hohem Dampfdruck werden nur schwach gehalten und verdrängen leicht, weshalb ein mit einer Mischung aus Aceton und Toluol beladenes Kohlenstoffbett dazu neigt, das Aceton bei der Desorption zuerst freizusetzen und es sogar allein durch Feuchtigkeit entziehen zu können. Zeolithmaterialien sind im Allgemeinen selektiver für sauerstoffhaltige Verbindungen als Aktivkohle, und dieser Unterschied ist einer der Gründe dafür, dass Zeolithkonzentratoren Kohlenstoff in vielen großvolumigen Beschichtungsanwendungen mit niedriger Konzentration ersetzt haben.
Die vierte Konsequenz betrifft die Verbrennung. Jede flüchtige Verbindung hat eine Verbrennungswärme und der gesamte Heizwert des Abgasstroms hängt davon ab, welche Verbindungen in welcher Konzentration vorhanden sind. Sauerstoffhaltige Lösungsmittel wie Ethanol und Ethylacetat tragen Sauerstoff im Molekül selbst, was ihren Heizwert senkt und die Erzielung eines autothermen Betriebs erschweren kann. Aromatische und aliphatische Kohlenwasserstoffe tragen mehr Energie pro Masseneinheit. Wenn eine Anlage von einer lösungsmittelbasierten Beschichtung auf eine wasserbasierte oder feststoffreiche Beschichtung umstellt, ändert sich das Mischungsprofil, der Heizwert der Abgase und damit auch der Kraftstoffverbrauch des Oxidationsmittels.
Die fünfte Konsequenz betrifft die Sicherheit. Flammpunkt und untere Explosionsgrenze sind Eigenschaften der einzelnen Verbindung, nicht des Gemisches im Durchschnitt. Ein Strom, der eine kleine Menge eines Lösungsmittels mit sehr niedrigem Flammpunkt wie Hexan enthält, kann ein größeres Brandrisiko darstellen als ein Strom mit einer höheren Gesamtkonzentration flüchtiger organischer Verbindungen (VOC), die aus schwereren Aromaten besteht. Aus diesem Grund müssen die Gestaltung der Rohrleitungen, die Überwachung der Inline-Konzentration und die Sicherheitsverriegelungen vor der Behandlung zusammen mit der Stoffliste und nicht separat besprochen werden.
Abschließend erinnert das Diagramm daran, dass sich die Zusammensetzungsliste direkt auf die Betriebskosten auswirkt. Verbindungen mit hohem Dampfdruck erfordern größere Adsorptionsbetten oder höhere Oxidationstemperaturen; Verbindungen mit niedrigem Dampfdruck verschmutzen eher die Oberflächen des Wärmetauschers und erfordern eine regelmäßige Reinigung. Keine der beiden Situationen ist unüberschaubar, aber beide sollten in der Berechnung der Gesamtbetriebskosten vor der Unterzeichnung der Bestellung auftauchen und nicht erst nach dem ersten Betriebsjahr.
Der Dampfdruck bestimmt, ob eine Verbindung am besten zerstört, adsorbiert oder kondensiert wird, weshalb sie in jeder Machbarkeitsstudie zur Reduzierung ganz oben steht.
Sobald die Liste der Verbindungen und ihr Konzentrationsbereich bekannt sind, wird die Technologieentscheidung viel strukturierter. Die erste Frage ist, ob der Strom verdünnt oder konzentriert ist. Die direkte Oxidation von Strömen mit weniger als etwa 100 mg pro Kubikmeter ist teuer, da der zur Aufrechterhaltung der Verbrennungstemperatur benötigte Brennstoff möglicherweise den Wert des zu zerstörenden Schadstoffs übersteigt. Ströme über mehreren Tausend Milligramm pro Kubikmeter hingegen können die Verbrennung häufig mit wenig oder gar keinem zusätzlichen Brennstoff aufrechterhalten.
Die zweite Frage ist, ob es sich lohnt, die Verbindungen zurückzugewinnen. Die Lösungsmittelrückgewinnung ist wirtschaftlich sinnvoll, wenn das Lösungsmittel einen hohen Marktwert hat, in großen Mengen eingesetzt wird und ohne aufwändige Reinigung in den Prozess zurückgeführt werden kann. Bei gemischten, kontaminierten Strömen, die vor der Wiederverwendung destilliert werden müssten, ist die Rückgewinnung weitaus weniger attraktiv.
Die dritte Frage ist, ob der Stream etwas enthält, das die Ausrüstung beschädigen könnte. Halogene korrodieren Metalloberflächen und vergiften Katalysatoren. Siliziumhaltige Verbindungen bilden glasige Ablagerungen auf Wärmetauscheroberflächen. Phosphor und Schwermetalle deaktivieren Katalysatoren dauerhaft. Feinstaub macht Adsorptionsbetten blind. Jede dieser Eigenschaften wird die Technologieoptionen sehr schnell einschränken.
Für großvolumige Ströme mit geringer Konzentration, die typische Beschichtungs- und Drucklösungsmittel enthalten, ist ein Konzentrationsschritt mit anschließender Oxidation normalerweise die wirtschaftlichste Konfiguration. Ein Zeolith-Konzentrator adsorbiert die Verbindungen aus einem großen Luftvolumen und desorbiert sie dann in einem kleinen Volumen mit dem Zehn- bis Zwanzigfachen der ursprünglichen Konzentration, was es einem viel kleineren Oxidationsmittel ermöglicht, die gleiche Schadstoffmasse zu verarbeiten. Das folgende System ist ein repräsentatives Beispiel dieser Konfiguration für Beschichtungs- und Druckanwendungen.
Die Designlogik hinter einem solchen System verdient Aufmerksamkeit. Der Konzentrator zerstört nichts; Es bewegt die Verbindungen nur von einem großen Luftstrom in einen kleinen. Das Oxidationsmittel übernimmt die Zerstörungsarbeit. Wenn der Konzentrator zu klein ist, erhält das Oxidationsmittel einen schwachen Strom und verbrennt mehr Brennstoff als nötig. Wenn das Oxidationsmittel für den Desorptionspeak zu klein dimensioniert ist, passieren unverbrannte Verbindungen während des Desorptionszyklus den Stapel. Die Abstimmung der beiden Einheiten ist die wichtigste technische Aufgabe im gesamten System.
Die Konzentration vor der Oxidation ist die kostengünstigste Lösung für Lösungsmittelströme mit hohem Durchfluss und niedriger Konzentration, jedoch nur, wenn Konzentrator und Oxidationsmittel gemeinsam dimensioniert sind.
Die Zerstörung ist einfach und zuverlässig, wandelt jedoch ein potenziell wertvolles Material in Kohlendioxid und Wasser um. Bei höhersiedenden Lösungsmitteln wie Toluol, Xylol und einigen Estern kann die Adsorption mit anschließender Kondensation das verwendbare Lösungsmittel in den Prozess zurückführen und sowohl den Rohstoffeinkauf als auch die Behandlungskosten senken.
Die Wiederherstellungsleistung hängt stark von der Verbindungsliste ab. Lösungsmittel mit Siedepunkten über etwa 100 °C kondensieren effizient bei moderaten Kühltemperaturen und können in hoher Reinheit zurückgewonnen werden, wenn die Beschickung ein einzelnes Lösungsmittel ist. Lösungsmittel mit Siedepunkten unter 70 °C erfordern eine tiefe Kühlung, was den Energieverbrauch stark erhöht, und Mischungen aus sauerstoffhaltigen und aromatischen Lösungsmitteln müssen in der Regel destilliert werden, bevor sie in einer Beschichtungsformulierung wiederverwendet werden können.
Die Feuchtigkeit ist die andere entscheidende Variable. Aktivkohle verliert einen Großteil ihrer Adsorptionskapazität für schwach gebundene Verbindungen, wenn die relative Luftfeuchtigkeit etwa sechzig Prozent übersteigt. Daher ist häufig ein vorgeschalteter Entfeuchtungs- oder Kühlschritt erforderlich. Das folgende Rückgewinnungssystem kombiniert die Adsorption von körniger Aktivkohle mit der Kondensation, einem bewährten Verfahren für mittel- bis hochsiedende Lösungsmittel in Beschichtungs-, Druck- und chemischen Prozessen.
Eine realistische Bewertung der Rückgewinnungsökonomie sollte den Wert des zurückgewonnenen Lösungsmittels, die Kosten für den zur Desorption verwendeten Dampf oder Heißgas, den Strom für die Kühlung, die Entsorgungskosten aller nicht verwendbaren Fraktionen und den mit der Überwachung der Bettleistung verbundenen Arbeitsaufwand umfassen. Bei vielen Projekten liegt die Amortisationszeit zwischen zwei und vier Jahren, allerdings nur dann, wenn das zurückgewonnene Lösungsmittel tatsächlich wiederverwendet und nicht als Abfall degradiert wird.
Die Rückgewinnung zahlt sich aus, wenn das Lösungsmittel wertvoll ist, der Strom trocken genug ist und die zurückgewonnene Flüssigkeit tatsächlich in die Produktion zurückgeführt werden kann.
Bei der katalytischen Oxidation werden organische Verbindungen bei Temperaturen zwischen etwa 250 und 450 °C zerstört, während bei der thermischen Oxidation 760 bis 850 °C erforderlich sind. Diese niedrigere Temperatur reduziert den Kraftstoffverbrauch, verringert die Isolationsdicke und verringert die Bildung thermischer Stickoxide. Der Nachteil besteht darin, dass der Katalysator empfindlich auf eine bestimmte Liste von Giften reagiert und die Liste der Verbindungen überprüft werden muss, bevor die Technologie ausgewählt wird.
Katalysatoren vertragen sauerstoffhaltige und einfache aliphatische Kohlenwasserstoffe gut. Sie vertragen keine halogenierten Verbindungen, die Chlorwasserstoff bilden und die Katalysatoroberfläche chlorieren können. Auch in Gegenwart von Schwefelverbindungen, die Sulfate bilden, die aktive Stellen blockieren, funktionieren sie schlecht und werden durch Silizium, Phosphor und Schwermetalle dauerhaft deaktiviert. Ströme, die Silikontrennmittel, Silane oder bestimmte Phosphatzusätze enthalten, werden daher meist stattdessen der thermischen Oxidation zugeführt.
Für saubere, halogenfreie Ströme mit moderaten Konzentrationen bietet die katalytische Oxidation eine kompakte und wirtschaftliche Lösung. Die folgenden Geräte sind für diese Anwendungskategorie konzipiert, bei der die Liste der Verbindungen auf Katalysatorkompatibilität überprüft wurde und das Ziel der Wärmerückgewinnung moderat ist.
Bevor Sie sich auf einen katalytischen Weg festlegen, stellen Sie zwei Fragen. Erstens: Kann das Lösungsmittel oder die Beschichtungsformulierung in Zukunft so geändert werden, dass ein Katalysatorgift entsteht, und wie hoch wären die Kosten einer solchen Änderung, wenn es dazu käme? Zweitens: Ist der Katalysatorlieferant in der Lage, einen Austauschplan und eine Leistungsgarantie basierend auf der tatsächlichen Verbindungsliste und nicht auf einem allgemeinen VOC-Wert bereitzustellen? Beide Fragen unterscheiden eine langlebige Anlage von einer, die alle achtzehn Monate einen Austauschkatalysator benötigt.
Die katalytische Oxidation ist nur dann die richtige Wahl, wenn die Stoffliste jetzt und in absehbarer Zukunft frei von Halogenen, Schwefel, Silizium, Phosphor und Schwermetallen ist.
Eine kleine Anzahl von Verbundfamilien erfordert besondere Aufmerksamkeit bei der Konstruktion, und ein Fehler führt zu kostspieligen und manchmal gefährlichen Ausfällen.
Halogenierte Verbindungen wie Dichlormethan und Trichlorethylen erzeugen bei der Oxidation Chlorwasserstoff oder Bromwasserstoff. Diese Gase müssen durch einen alkalischen Wäscher entfernt werden, bevor das Gas den Schornstein erreicht, und die Rohrleitungen, der Wärmetauscher und der Schornstein müssen aus korrosionsbeständigen Materialien gebaut sein. Auch die Verbrennungstemperatur muss sorgfältig kontrolliert werden, da ein ungeeignetes Temperaturfenster in Kombination mit einer Chlorquelle und einer organischen Matrix die Bildung dioxinähnlicher Verbindungen begünstigen kann. Dies ist kein theoretisches Problem; Aus diesem Grund werden die Ströme von halogenierten Abfällen in vielen Gerichtsbarkeiten separat reguliert.
Schwefelhaltige Verbindungen greifen sowohl Katalysatoren als auch Wärmeaustauschflächen an. Methanthiol und Dimethylsulfid, die in Zellstoff-, Lebensmittel- und Gummibetrieben häufig vorkommen, oxidieren zu Schwefeldioxid, das ätzende Schwefelsäure bildet, wenn das Gas unter den Taupunkt abkühlt. Entweder muss die Schornsteintemperatur über dem Säuretaupunkt gehalten werden oder es muss ein Wäscher nachgeschaltet werden.
Reaktive Monomere wie Styrol erfordern eine andere Art von Aufmerksamkeit. Styrol polymerisiert bei erhöhter Temperatur, insbesondere in Gegenwart von stagnierenden heißen Oberflächen oder katalytischen Rückständen, und bildet Ablagerungen, die den Durchfluss behindern und die Wärmeübertragung verringern. Toträume im Kanalsystem sollten vermieden werden, und für Wärmerückgewinnungsflächen muss eine Reinigungsstrategie in den Betriebsplan integriert werden.
Ein weiterer Sonderfall sind Aldehyde, insbesondere Formaldehyd. Sie oxidieren leicht und können katalytisch behandelt werden, sind aber auch wasserlöslich und können bei ausreichend geringer Konzentration durch einen Nasswäscher erheblich reduziert werden. Wenn Formaldehyd aus einem nassen Prozessstrom stammt, kann eine Waschstufe vor dem Oxidationsmittel sowohl die Belastung als auch das Risiko der Bildung von Harzablagerungen verringern.
Halogenierte, schwefelhaltige und reaktive Verbindungen fügen jeweils mindestens einen Arbeitsschritt zum Prozessablauf hinzu, und ihre Unterschätzung ist eine der häufigsten Ursachen für das Scheitern von Emissionsminderungsprojekten.
Wenn eine Anlage eine Anfrage an einen VOC-Ausrüstungshersteller oder -lieferanten stellt, bestimmt die Qualität des technischen Datenpakets weitgehend die Qualität des resultierenden Angebots. Lieferanten, die nur einen Gesamtwert für die VOC-Konzentration erhalten, werden entweder konservativ überdimensioniert oder unteroptimistisch ausgelegt, und keines der beiden Ergebnisse kommt dem Käufer zugute.
| Design-Input | Typisches Format | Warum es wichtig ist | Risiko bei Unterlassung |
|---|---|---|---|
| Zusammengesetzte Liste | Benannte Arten mit ungefähren Prozentsätzen | Bestimmt die Katalysatorkompatibilität, die Materialauswahl und die Sicherheitsklasse | Falsche Technologiewahl und vorzeitiger Geräteausfall |
| Konzentrationsbereich | Milligramm pro Kubikmeter, Minimum und Maximum | Legt die Energiebilanz des Oxidationsmittels fest | Übermäßiger Kraftstoffverbrauch oder instabile Verbrennung |
| Abgasdurchflussmenge | Kubikmeter pro Stunde bei angegebener Temperatur | Bestimmt die Größe des Ventilators, des Kanals und der Behandlungseinheiten | Unterkapazität oder unnötiger Kapitalaufwand |
| Temperatur und Luftfeuchtigkeit | Grad Celsius und relative Luftfeuchtigkeit am Einlass | Beeinflusst die Adsorptionskapazität und das Kondensationspotential | Schlechte Rückgewinnungsleistung und verkürzte Lebensdauer des Adsorptionsmittels |
| Partikel- und Aerosolgehalt | Milligramm pro Kubikmeter und Partikelnatur | Bestimmt die Notwendigkeit einer Filterung oder Vorwäsche | Verstopfte Adsorptionsbetten und verschmutzte Wärmetauscher |
| Betriebsplan | Stunden pro Tag, Tage pro Woche, Batch oder kontinuierlich | Beeinflusst die Wärmerückgewinnungs- und Regelungsstrategie | Hohe Standby-Kraftstoffkosten und instabile Prozesssteuerung |
| Erforderliche Entfernungseffizienz | Prozentsatz und die geltende Emissionsnorm | Definiert den garantierten Leistungspunkt | Compliance-Fehler nach Inbetriebnahme |
| Verfügbare Versorgungseinrichtungen und Platz | Strom, Dampf, Gas, Stellfläche, Höhenbegrenzung | Beschränkt den möglichen Technologiesatz | Späte Neugestaltung und zusätzliche Bauarbeiten |
Zwei weitere Punkte sind es wert, hinzugefügt zu werden. Erstens sollte die Abgasdurchflussrate nach Möglichkeit gemessen und nicht geschätzt werden, da eine Überdimensionierung des Absaugsystems eine häufige und kostspielige Angewohnheit ist, die sowohl die Kapital- als auch die Betriebskosten erhöht, ohne die Abscheidung zu verbessern. Zweitens sollte die für den Standort geltende Emissionsnorm direkt in der Anfrage angegeben werden, einschließlich etwaiger lokaler Anforderungen, die strenger als die nationalen Grenzwerte sind.
Ein vollständiges technisches Datenpaket, insbesondere die Liste der benannten Verbindungen, ist die effektivste Möglichkeit, sowohl den Kaufpreis als auch die Lebenszeitkosten eines VOC-Minderungssystems zu senken.
Die zusammengesetzte Identität bleibt auch nach der Inbetriebnahme von Bedeutung. Adsorptionsbetten, die mit schwach gehaltenen Verbindungen mit hohem Dampfdruck wie Aceton und Methanol beladen sind, sättigen schneller und können beim Abschalten durch Feuchtigkeit verdrängt werden. Mit schwereren Aromastoffen beladene Betten sättigen zwar langsamer, lassen sich aber schwerer vollständig regenerieren, und Rückstände sammeln sich nach und nach in der Porenstruktur an, bis die Kapazität unter den Auslegungswert fällt.
Ein praktisches Überwachungsprogramm kombiniert in der Regel drei Elemente: regelmäßige Messung der Auslasskonzentration mit einem tragbaren Flammenionisationsdetektor, Druckabfalltendenz über das Adsorptionsbett und Temperaturprofilierung über das Oxidationsmittel, um Kanalbildung oder Katalysatorverschlechterung zu erkennen. Ein Druckabfall ist oft das früheste Anzeichen dafür, dass sich etwas geändert hat, und es kostet nichts außer einer routinemäßigen Messung, dies zu verfolgen.
Regenerationsparameter verdienen die gleiche Aufmerksamkeit wie der ursprüngliche Entwurf. Zu wenig Desorptionsenergie hinterlässt Restlösungsmittel im Bett und verringert die Arbeitskapazität. Zu viel Energie verschwendet Dampf oder heißes Gas und kann das Adsorptionsmittel selbst zersetzen, insbesondere Aktivkohle, die bei anhaltend hohen Temperaturen anfängt, ihre Struktur zu verlieren. Die Frage, wann das Adsorptionsmittel ausgetauscht werden muss, wird in diesem Artikel ausführlicher behandelt ob die Ausrüstung zur Behandlung organischer Abgase einen regelmäßigen Austausch des Adsorptionsmittels erfordert , das neben Ihren eigenen Betriebsdaten lesenswert ist.
Bei Oxidationsmitteln ist die Wartungsliste kürzer, aber nicht weniger wichtig. Wärmetauscheroberflächen müssen gereinigt werden, wenn der Druckabfall steigt, Brenner und Flammenerkennungsgeräte müssen in einem definierten Zyklus getestet werden, und jede Änderung der in der Produktion verwendeten Lösungsmittelformulierung sollte dem Wartungsteam gemeldet werden, bevor sie die Beschichtungslinie erreicht, nicht erst danach.
Verfolgen Sie den Druckabfall, die Auslasskonzentration und das Temperaturprofil des Oxidationsmittels nach einem festen Zeitplan, da diese drei Messwerte fast jedes sich entwickelnde Problem erkennen, bevor es zu einem Compliance-Ereignis wird.
Bei der Abgasreinigungsausrüstung handelt es sich nicht um einen Katalogkauf. Die Leistungsgarantie hängt davon ab, wie gut der Lieferant die Mischungsliste, die Prozessvariabilität und die Standortbeschränkungen versteht und ob dieselbe Organisation, die das System entworfen hat, es auch vor Ort herstellt und in Betrieb nimmt.
Achten Sie bei der Bewertung von Angeboten auf den Nachweis der Designfähigkeit und nicht nur auf die Herstellung der Ausrüstung. Ein Lieferant, der eine Massenbilanz für die gesamte Behandlungsstrecke, eine Wärmebilanz für das Oxidationsmittel und eine schriftliche Erklärung darüber vorlegen kann, welche Verbindungen akzeptiert werden und welche nicht, ist weitaus wertvoller als einer, der den niedrigsten Kapitalpreis ohne technische Randbedingungen bietet. Qualifikationszertifikate, Registrierungen für Qualitäts- und Umweltmanagementsysteme sowie Design- und Konstruktionsqualifikationen sind allesamt nützliche Signale für die Betriebsdisziplin eines Lieferanten. Sie können eine Bewertung abgeben das Unternehmensprofil, die Qualifikationen und den Fertigungshintergrund eines chinesischen VOC-Ausrüstungsherstellers als Beispiel für die Art von Informationen, die ein seriöser Lieferant bereitstellen sollte.
Es lohnt sich auch zu klären, wer für die Installation, Inbetriebnahme, Bedienerschulung und Kundendienst zuständig ist. Ein System, das korrekt hergestellt, aber schlecht installiert wird, wird eine schlechte Leistung erbringen, und die darauffolgenden Schuldzuweisungen kosten normalerweise mehr als die ursprüngliche Preisdifferenz zwischen zwei Bietern. Fordern Sie eine Referenzliste vergleichbarer Anlagen an und sprechen Sie nach Möglichkeit mit den Anlagenbetreibern, die diese täglich betreiben, und nicht nur mit den Projektingenieuren, die sie in Betrieb genommen haben.
Kaufen Sie das Engineering, die Herstellung und die Inbetriebnahme von einer verantwortlichen Organisation, denn Leistungsgarantien sind nur so stark wie das schwächste Glied in dieser Kette.
Formaldehyd, Limonen, Aceton, Ethanol, Isopropanol, Toluol, Xylol und Styrol kommen in Studien zur Raumluftüberwachung am häufigsten vor. Formaldehyd und Toluol werden normalerweise mit Baumaterialien, Möbeln und Beschichtungen in Verbindung gebracht, während Limonen und Ethanol hauptsächlich aus Reinigungsmitteln, Lufterfrischern und Körperpflegeartikeln stammen. Die Konzentrationen schwanken stark je nach Belüftungsrate, Temperatur und Alter der Einrichtung.
Die Regulierung zielt in der Regel auf Verbindungen ab, die an photochemischen Reaktionen in der Atmosphäre beteiligt sind, sowie auf eine separate Liste gefährlicher Luftschadstoffe wie Benzol, Formaldehyd und Dichlormethan. In der Praxis legen die meisten Genehmigungen einen Gesamtgrenzwert für Nicht-Methan-Kohlenwasserstoffe sowie spezifische Grenzwerte für eine kurze Liste giftiger Arten fest. Die Überprüfung des genauen Wortlauts der geltenden lokalen Norm ist zuverlässiger als die Verwendung allgemeiner chemischer Klassifizierungen.
Ja. Limonen, Alpha-Pinen und ähnliche Terpene haben Dampfdrücke im gleichen Bereich wie viele industrielle Lösungsmittel und sind vollständig flüchtig. Sie tragen zu Geruchsbeschwerden in der Holzverarbeitung, beim Drucken mit biobasierten Tinten und in der Lebensmittelherstellung bei und können sekundäre organische Aerosole bilden, wenn sie mit Ozon in der Atmosphäre reagieren. Ihr natürlicher Ursprung befreit sie nicht von Behandlungspflichten, sofern örtliche Grenzwerte gelten.
Der Siedepunkt ist ein praktischer Indikator dafür, wie leicht eine Verbindung die flüssige Phase verlässt und wie leicht sie kondensiert oder desorbiert werden kann. Verbindungen, die unter etwa 70 °C sieden, lassen sich nur schwer durch Kondensation zurückgewinnen und neigen dazu, von Adsorptionsmitteln nur schwach festgehalten zu werden. Verbindungen, die über etwa 150 °C sieden, kondensieren leicht, können aber die Wärmeaustauschflächen verschmutzen. Der Konstrukteur nutzt diese Informationen, um zwischen Zerstörung, Adsorption und Rückgewinnung zu entscheiden.
Ja, und die meisten industriellen Systeme tun dies. Die Einschränkungen treten auf, wenn die Mischung Verbindungen mit widersprüchlichen Anforderungen enthält, beispielsweise ein halogeniertes Lösungsmittel, gemischt mit einem Strom, der für ein katalytisches Oxidationsmittel bestimmt ist, oder eine hochsiedende harzbildende Verbindung, gemischt mit einem leichten Lösungsmittel, das für die Kohlenstoffadsorption bestimmt ist. In diesen Fällen wird der Strom normalerweise geteilt, vorbehandelt oder stattdessen einer thermischen Oxidation zugeführt.
Wenn sie Geruchsbeschwerden verursachen oder zu einem regulierten Emissionsgrenzwert beitragen, ja. Der Behandlungsaufwand für biogene Verbindungen ist in der Regel geringer als für Lösungsmittelströme, und Biofiltration oder Niedertemperaturoxidation sind oft ausreichend. Der Entwurfsprozess ist derselbe: Identifizieren Sie die Verbindungen, quantifizieren Sie die Konzentration und wählen Sie eine Route aus, die beides miteinander verbindet.
Vergleichen Sie den Marktwert des zurückgewonnenen Lösungsmittels mit den Kosten für Dampf, Strom und Arbeitsaufwand, die für die Rückgewinnung erforderlich sind, und addieren Sie dann die Kosten für die Entsorgung aller Fraktionen, die nicht wiederverwendet werden können. Die Rückgewinnung gewinnt im Allgemeinen bei einzelnen, höhersiedenden Lösungsmitteln, die in großen Mengen verwendet werden. Die Zerstörung gewinnt im Allgemeinen bei gemischten Strömen, Strömen mit geringer Konzentration oder geringem Wert.
Welchen Weg Sie auch wählen, die Mischungsliste ist das Dokument, das Machbarkeit, Kosten und langfristige Zuverlässigkeit bestimmt.
Bei den hier besprochenen Beispielen flüchtiger Verbindungen handelt es sich nicht um eine akademische Liste. Aceton, Methanol, Ethylacetat, Toluol, Xylol, Styrol, Formaldehyd und ihre halogenierten und schwefelhaltigen Verwandten haben jeweils unterschiedliche Konsequenzen für die Emissionskontrolle. Sie bestimmen, ob ein Strom katalytisch behandelt werden kann, ob er vor der Oxidation konzentriert werden sollte, ob eine Rückgewinnung finanziell sinnvoll ist und welche Materialien zehn Betriebsjahre überstehen.
Der praktische Ablauf ist unkompliziert. Charakterisieren Sie den Abgasstrom, gruppieren Sie die Verbindungen nach Familie, bestätigen Sie den Konzentrationsbereich und die Variabilität und bewerten Sie erst dann die Technologieoptionen. Werke, die dieser Reihenfolge folgen, kaufen in der Regel kleinere Geräte, verbrauchen weniger Kraftstoff und verbringen weniger Zeit mit der Bewältigung von Compliance-Überraschungen. Pflanzen, die es überspringen, entdecken die Verbindungsliste normalerweise während ihres ersten Stapeltests, was der teuerste Moment für das Erlernen ist.
Verwandte Lektüre: Wenn Sie derzeit ein adsorptionsbasiertes System spezifizieren oder betreiben, erfahren Sie in diesem Artikel, wie Sie beurteilen, wann das Adsorptionsmittel das Ende seiner Nutzungsdauer erreicht hat, und was Sie vor dem Austausch überprüfen müssen.
Welche Arten von Abfallstoffen können mit der LQTO-Verbrennungsanlage verarbeitet werden?
Charakterisieren Sie zuerst die Verbindungen, wählen Sie dann die Technologie aus, und das Abgasreinigungssystem wird seine Garantie erfüllen, anstatt nur sein Lieferdatum einzuhalten.
Überblick über die RTO vom Typ Turm Regenerativer thermischer Oxidationsmittel (RTO) ist ein Gasbehandlungsgerät für organische Abfälle, da...
Siehe Details
Überblick über die RTO vom Typ Turm Unser Unternehmen bietet zwei Arten von Rotary RTO an, nämlich das Rotary RTO und das Einzelfass-Multi-...
Siehe Details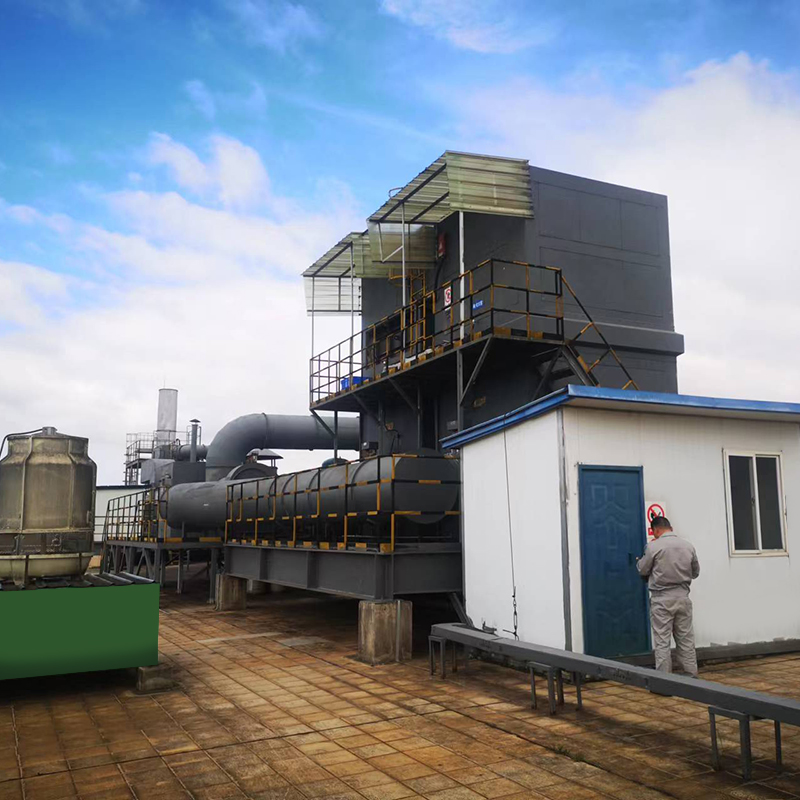
Überblick Die katalytische Oxidation der thermischen Lagerung (regenerative katalytische Oxidationsmittel/RCO) ist ein Gasbehandlungsgerät ...
Siehe Details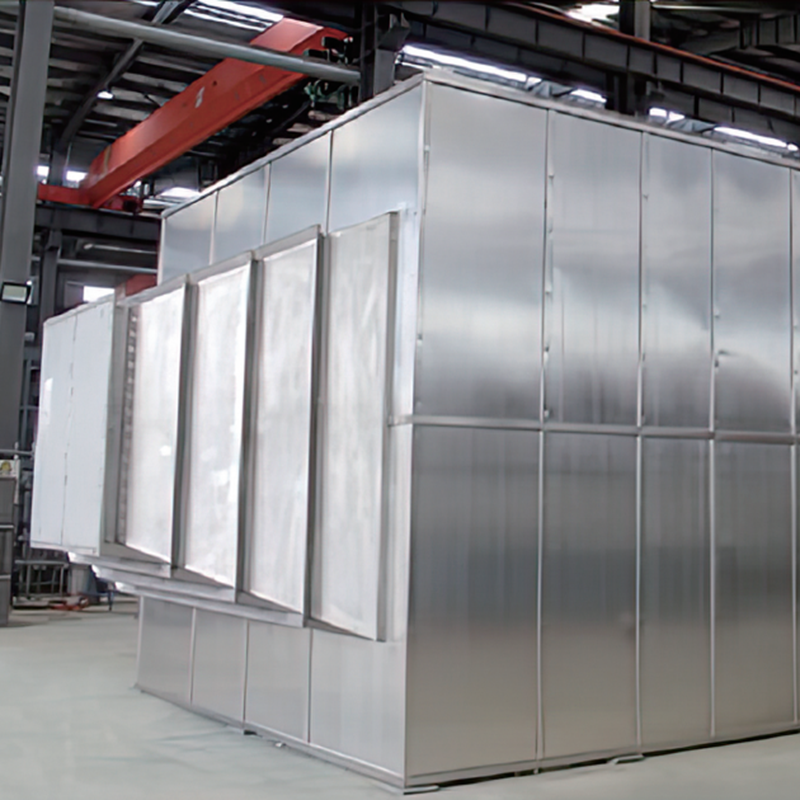
Produkteinführung Der Gaswärmeaustauscher wird hauptsächlich für die Energieeinsparung und Emissionsreduktionsindustrie bei der Abfallwärme...
Siehe Details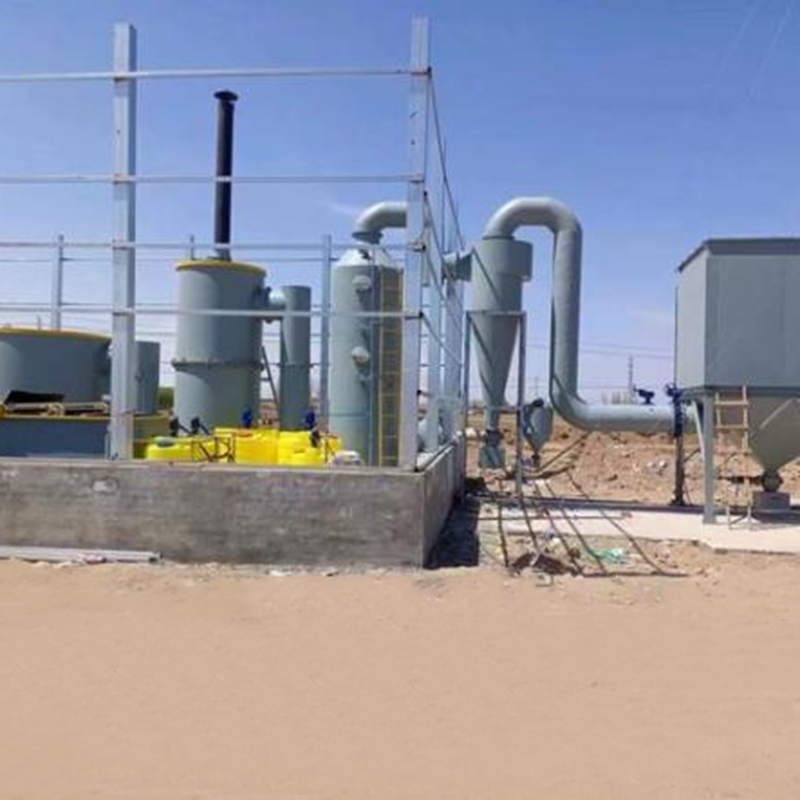
Überblick Die Verbrennungsöfen fester Abfälle sind wesentliche Geräte bei der Behandlung von festen Abfällen, mit denen Abfallmateriali...
Siehe Details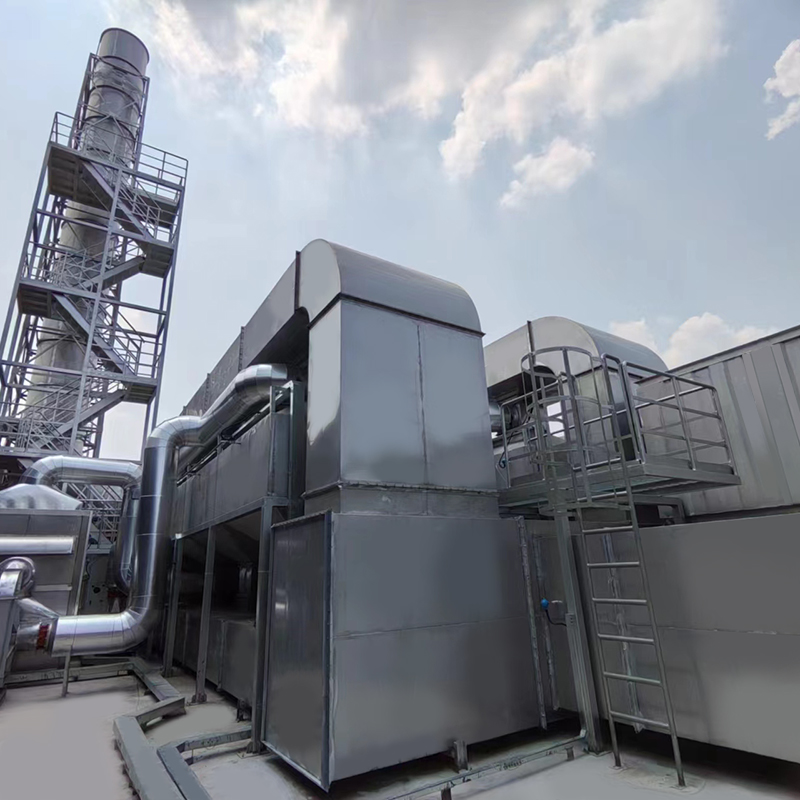
Überblick über die organische Carbonfaser organische Lösungsmittelreinigungswiederherstellungsvorrichtung Das ACF (Activated Carbon Fas...
Siehe Details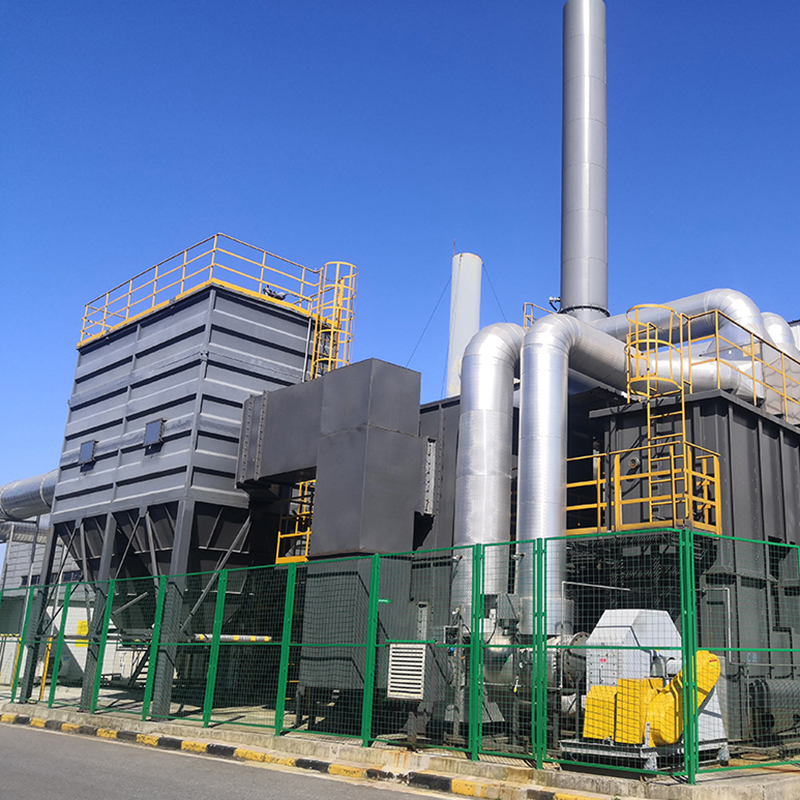
Konzept des Zeolithrad -RTO -Systems Unter Verwendung von Zeolithrad bis zu adsorbiertem Gas mit organischen Abfällen wird die niedrige Kon...
Siehe Details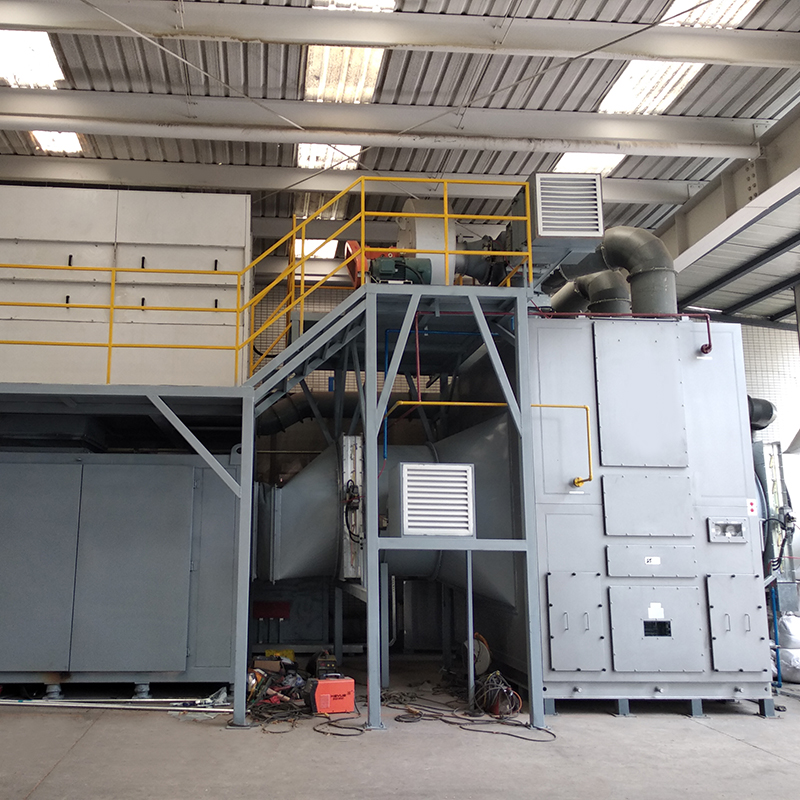
Das Konzept der vollständigen Ausrüstung Der Zweck der rotierenden Trommel-Zeolith-Adsorption für organisches Abfallgas besteht darin, nied...
Siehe Details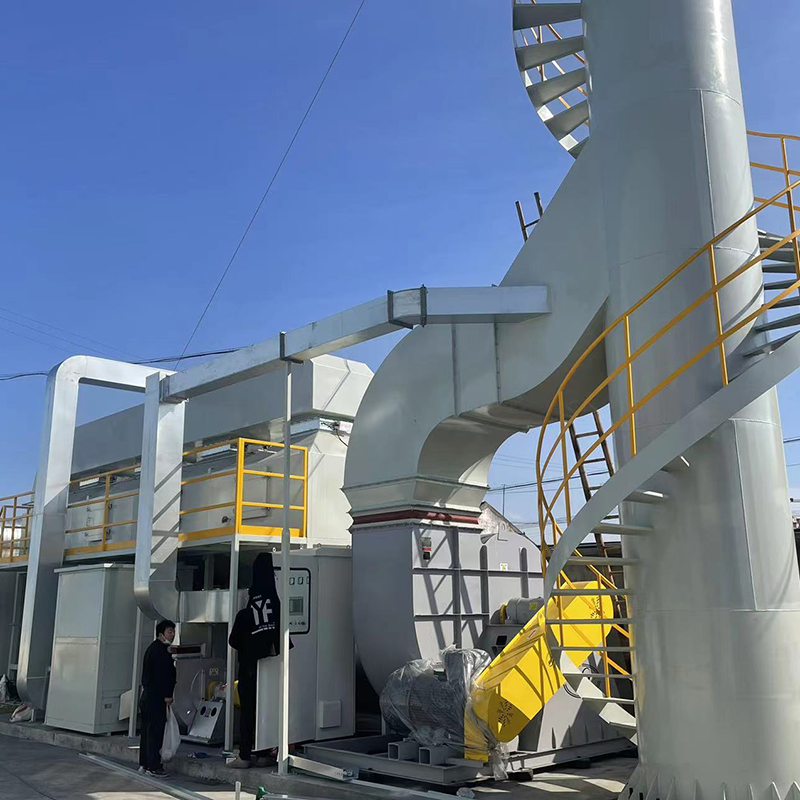
Die katalytische Reinigungsausrüstung der VOC-CFT-Co-Adsorption Die katalytische VOC-CFT-Co-Adsorptions-Geräte, bestehend aus Wabenkarbon u...
Siehe Details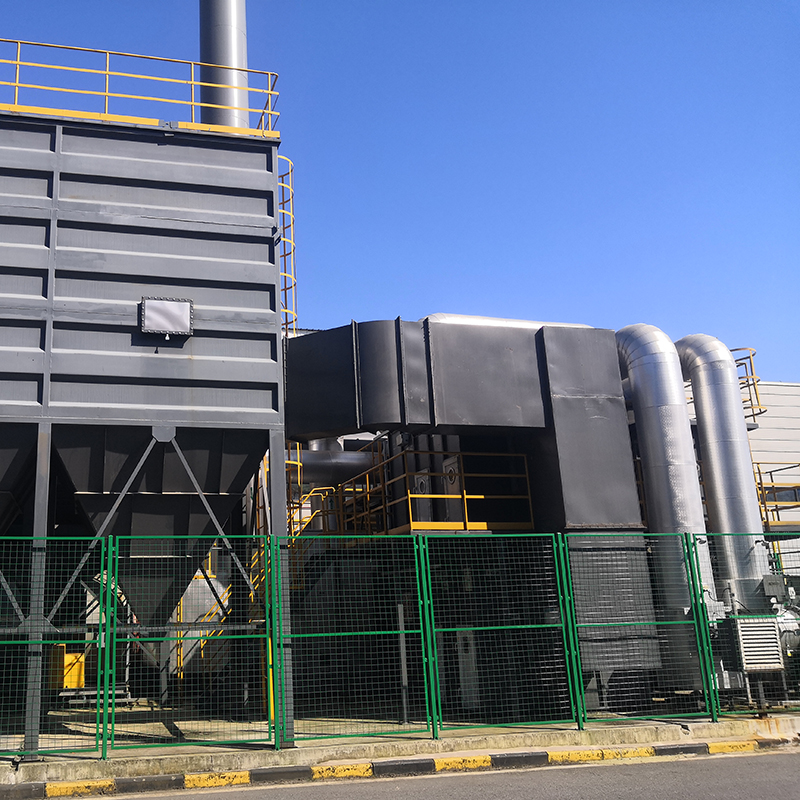
Das Konzept der Zeolithrad-Direktverbrennung Hochtemperaturverbrennungsausrüstung Der Zweck der rotierenden Trommel-Zeolith-Adsorption für ...
Siehe DetailsMOBILE
Copyright © LV Quan Environmental Protection Engineering Technology Co., Ltd. All Rights Reserved. VOCs Organic Waste Gasbehandlungstechnik Gerät Hersteller

