

LQ-RRRTO-Rotary-Wärme-Storage-Hochtemperaturverbrennungsausrüstung
Cat:Ausrüstung
Überblick über die RTO vom Typ Turm Unser Unternehmen bietet zwei Arten von Rotary RTO an, nämlich das Rotary RTO und das Einzelfass-Multi-...
Siehe Details
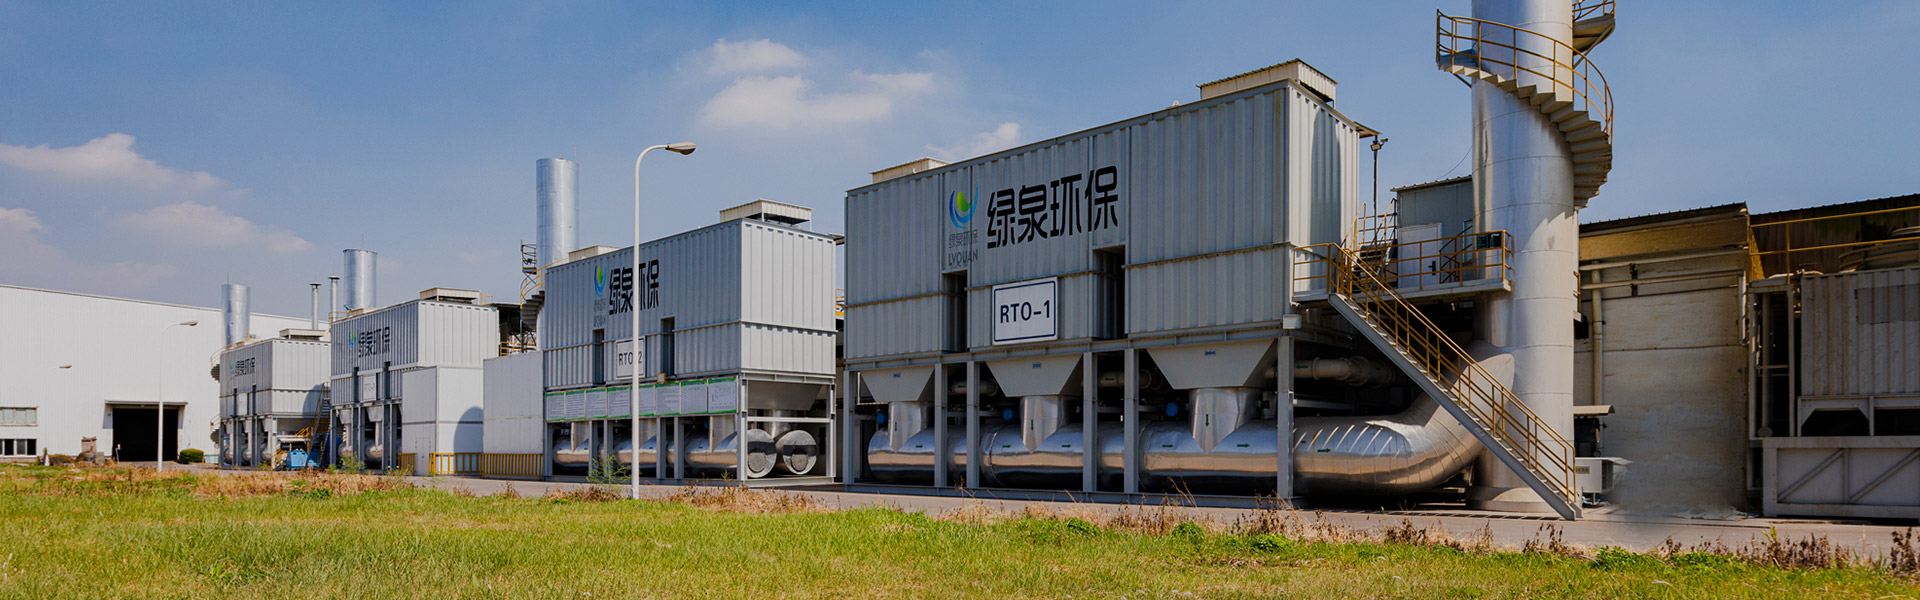
Während eines Inbetriebnahmetests in einer Bandbeschichtungsanlage hielt die regenerative thermische Oxidationsanlage die VOC-Emissionen unter dem erforderlichen Grenzwert, doch der Stickoxidwert wurde plötzlich zum Engpass. Der Anlagenbesitzer hatte DeNOx nie in den ursprünglichen Umfang einbezogen, da die vorherige Endfertigungslinie keine Hochtemperaturverbrennung beinhaltete. Dieselbe Szene wiederholt sich in Chemie-, Pharma-, Lackier-, Druck- und Metallverarbeitungsbetrieben, in denen bereits Geräte zur VOC-Reduzierung im Einsatz sind. Eine DeNOx-Strategie ist kein nachträglicher Einfall; Es ist Teil der Emissionskontrollkette, die dafür sorgt, dass eine Anlage ihre Genehmigungsgrenzen einhält und unerwartete Strafen vermeidet.
In diesem Artikel wird DeNOx aus praktischer technischer Sicht erörtert: Was es bedeutet, wie Stickoxide in industriellen Abgassystemen entstehen, wo DeNOx mit RTO und anderen thermischen Oxidationsmitteln in Verbindung steht und wie ein Käufer die Ausrüstung auswählen, entwerfen, betreiben und warten sollte. Ziel ist es, Anlageningenieuren, EHS-Managern, Beschaffungsteams und Firmeninhabern eine klare Entscheidungsgrundlage zu geben, bevor sie Budgets für ein Compliance-Projekt festlegen.
Außerdem finden Sie Vergleiche zwischen SCR und SNCR, Wartungshinweise, Kostenfaktoren und einen direkten Überblick darüber, wie DeNOx- und VOC-Behandlungsgeräte in einem koordinierten System zusammenarbeiten.
Unter DeNOx versteht man die Entfernung von Stickoxiden, allgemein als NO und NO₂ bezeichnet, aus Verbrennungsabgasen oder Prozessabgasen. Der Begriff kommt von der Entstickung und wird von Emissionskontrollingenieuren häufig verwendet, um jedes System zu beschreiben, das NOx reduziert, bevor es den Schornstein erreicht. Stickoxide entstehen, wenn Stickstoff und Sauerstoff bei hoher Temperatur reagieren oder wenn Stickstoffverbindungen in Kraftstoffen bei der Verbrennung oxidiert werden.
Industrielle Emissionsnormen in China und vielen anderen Märkten legen strenge NOx-Grenzwerte für Kessel, thermische Oxidationsmittel, Müllverbrennungsanlagen und viele Herstellungsprozesse fest. Abhängig von den örtlichen Anforderungen muss eine Anlage möglicherweise die NOx-Emissionen unter 80 mg/m³, 100 mg/m³ oder sogar 50 mg/m³ halten. Wenn nur eine VOC-Behandlung installiert ist, kann NOx leicht übersehen werden, da sich das Erstangebot für die Ausrüstung normalerweise auf Kohlenwasserstoffe und nicht auf Verbrennungsnebenprodukte konzentriert.
Die Bildung von NOx ist nicht gleichmäßig. In der Praxis unterteilen Ingenieure NOx-Quellen in drei Pfade:
Da die Behandlung flüchtiger organischer Verbindungen häufig auf der Verbrennung beruht, kann eine Anlage die Kohlenwasserstoffemissionen reduzieren und gleichzeitig unbeabsichtigt zusätzliche NOx erzeugen. Tabelle 1 bietet einen schnellen Vergleich der drei Formationspfade und der jeweils üblichen Steuerrichtung.
| Tabelle 1: Häufige NOx-Bildungspfade in industriellen Prozessen und typische Kontrollmaßnahmen | ||
| Bildungsweg | Typischer Zustand | Effektive Steuerrichtung |
| Thermisches NOx | Hohe Temperatur und genügend freier Sauerstoff | Niedrigere Spitzentemperatur, gestufte Verbrennung, Rauchgasrezirkulation |
| Kraftstoff NOx | Stickstoffverbindungen in flüssigen oder festen Brennstoffen | Brennstoffart ändern, stickstoffarmen Brennstoff verwenden, Brenner-Luftverhältnis optimieren |
| Prompt NOx | Kurze Flammenzone von Gasbrennern | Brennerdesign, Luftstufung, Brennstoffstufung |
Die praktische Schlussfolgerung ist, dass die DeNOx-Planung gleichzeitig mit der Auswahl der VOC-Ausrüstung beginnen muss. Wenn der RTO, die katalytische Oxidationsanlage oder die direkt befeuerte Oxidationsanlage ohne Berücksichtigung von NOx ausgewählt wird, kann das Projekt nach dem ersten Konformitätstest mit kostspieligen Nachrüstungen konfrontiert werden.
Wichtige Erkenntnis: DeNOx sollte Teil des anfänglichen Systemdesigns und nicht einer späteren Korrektur sein, da die Stickoxidkontrolle die Auswahl der Oxidationsmitteltemperatur, die Brennerkonfiguration und den nachgeschalteten Geräteraum beeinflusst.
Regenerative thermische Oxidationsmittel arbeiten typischerweise bei 760–850 °C in der Brennkammer. Diese Temperatur ist hoch genug, um VOCs schnell zu zerstören, aber es ist auch eine Zone, in der sich thermisches NOx bilden kann. Wenn eine Anlage Erdgas verbrennt, ist das Hauptproblem normalerweise das thermische NOx aus dem Brenner. Wenn im Abgas auch Lösungsmitteldämpfe mit Stickstoffverbindungen enthalten sind, können Kraftstoff-NOx zu einer zusätzlichen Herausforderung werden.
Bei einer Anlage mit einem moderaten NOx-Grenzwert besteht die erste Verbesserung in der Verbrennungsoptimierung. NOx-arme Brenner, stufenweise Verbrennung und Rauchgasrückführung können die NOx-Bildung an der Quelle reduzieren. Diese Maßnahmen sind häufig in einem modernen RTO-Design enthalten und können NOx innerhalb typischer Industriegrenzen halten, ohne dass ein separates nachgeschaltetes System hinzugefügt werden muss.
Für einige Projekte gelten jedoch strengere Anforderungen. Eine örtliche Regelung kann einen NOx-Grenzwert vorschreiben, den eine thermische Oxidationsanlage allein nicht zuverlässig einhalten kann, insbesondere wenn der Prozess eine instabile Lösungsmittelbelastung oder häufige Start-Stopp-Zyklen aufweist. In diesem Fall benötigt die Anlage eine eigene DeNOx-Stufe wie SCR oder SNCR.
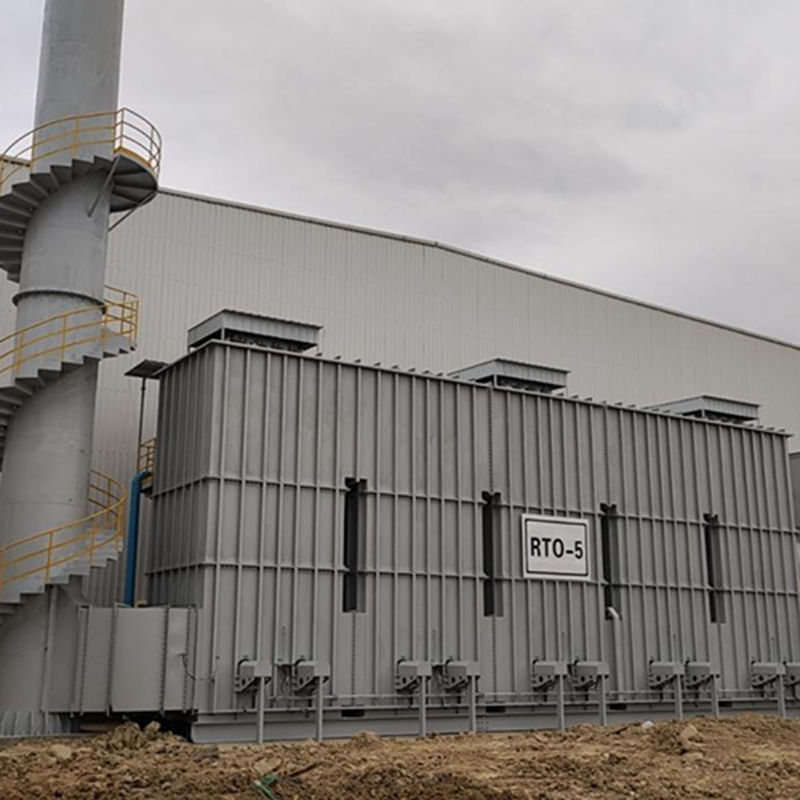 LQ-RTO Regenerativer thermischer Oxidationsapparat mit keramischer Wärmespeicherung Dieser RTO nutzt einen keramischen Wärmespeicher, um eine Wärmerückgewinnung von 95 % zu erreichen, und kann sich bei Einlasskonzentrationen von 1500–2000 mg/m³ selbst versorgen. Es eignet sich für Anlagen, die eine stabile Verbrennung benötigen, bevor eine DeNOx-Stufe hinzugefügt wird. Produkt anzeigen →
Für Anlagen, die sich für VOC-Verbrennungsanlagen entscheiden, ist die Auswahl des Oxidationsmittels selbst immer noch von zentraler Bedeutung. Ein RTO mit einem stabilen Keramik-Wärmetauscherbett, einer ausgewogenen Luftverteilung und einem steuerbaren Brenner reduziert den Brennstoffverbrauch und sorgt für ein gleichmäßiges Temperaturprofil, das sich leichter in eine DeNOx-Einheit integrieren lässt. Eine einfache Möglichkeit, darüber nachzudenken, ist, dass sich RTO um den Kohlenstoff kümmert, während DeNOx sich um den Stickstoff kümmert; beide müssen innerhalb des gleichen Emissionsbudgets arbeiten.
Katalytische Oxidationsmittel arbeiten bei niedrigeren Temperaturen, typischerweise 300–450 °C, sodass sie weniger thermisches NOx erzeugen als direkt befeuerte oder regenerative thermische Oxidationsmittel. Dies ist einer der Gründe, warum Anlagen mit strengen NOx-Grenzwerten manchmal RCO oder katalytische Verbrennung für VOCs mittlerer Konzentration bevorzugen. Katalysatoren bringen jedoch eine weitere Empfindlichkeit mit sich: Schwefel, Phosphor, Silizium oder Schwermetallverbindungen können den Oxidationskatalysator vergiften, sodass die Zusammensetzung des vorgeschalteten Abgases sorgfältig überprüft werden muss.
Wichtige Erkenntnis: Wenn Ihr NOx-Grenzwert streng genug ist, um SCR oder SNCR zu fordern, müssen Sie die Oxidationsmittelaustrittstemperatur, den Rauchgasraum und den Schornsteinstandort gemeinsam mit dem DeNOx-Lieferanten so planen, dass die beiden Systeme physikalisch und thermisch passen.
Die selektive katalytische Reduktion ist das am weitesten verbreitete DeNOx-Verfahren in der industriellen Emissionskontrolle. SCR injiziert Ammoniak oder Harnstoff in den Rauchgasstrom und leitet die Mischung durch einen Katalysator. Der Katalysator ermöglicht die Reaktion von NOx mit dem Reduktionsmittel bei einer relativ niedrigen Temperatur, normalerweise 250–420 °C, abhängig von der Katalysatorformulierung. Da die Reaktion selektiv ist, greift das Reagenz Stickoxide an, anstatt von Sauerstoff verbraucht zu werden.
Die selektive nichtkatalytische Reduktion funktioniert ohne Katalysator. Das Reagenz wird direkt in eine Hochtemperaturzone gesprüht, typischerweise zwischen 850 °C und 1.100 °C, wo sich Harnstoff oder Ammoniak zersetzt und mit NOx reagiert. SNCR ist kostengünstiger zu installieren als SCR, aber sein Wirkungsgrad ist geringer und sein Temperaturfenster ist enger. Sinkt die Gastemperatur zu stark ab, wird die Reaktion langsam; Steigt er zu stark an, kann Ammoniak wieder zu NOx oxidieren.
Bei kleineren Anlagen können auch Nassabsorptions- und Trockenadsorptionssysteme NOx reduzieren, sie haben jedoch tendenziell einen höheren Reagenzienverbrauch und verursachen Probleme bei der Abwasserentsorgung oder der Entsorgung verbrauchter Feststoffe. Die Verbrennungskontrolle ist keine Entfernungstechnologie; Es verhindert die Bildung von NOx, bevor sie auftritt, weshalb es als ergänzende Methode und nicht als vollständiges DeNOx-System betrachtet werden sollte.
Tabelle 2 fasst die wichtigsten Prozessoptionen zusammen, die ein Anlageningenieur normalerweise bewerten wird.
| Tabelle 2: Vergleich typischer DeNOx-Technologien für Industrieabgase | ||||
| Technologie | Reagenz oder Mechanismus | Typisches Temperaturfenster | Übliche NOx-Reduktion | Hauptüberlegung |
| SCR | Ammoniak oder Harnstoff mit Katalysator | 250–420°C | 80–95 % | Katalysatorkosten, Katalysatorlebensdauer, Ammoniakschlupf |
| SNCR | Ammoniak oder Harnstoff, kein Katalysator | 850–1.100 °C | 40–70 % | Temperaturkontrolle, Reagenzmischung |
| Nassabsorption | Alkalische oder oxidierende Lösung | Unter 80°C | 60–85 % | Abwasserbehandlung, Umgang mit Chemikalien |
| Trockenadsorption | Aktivkohle oder Molekularsieb | 20–80°C | 50–75 % | Adsorbenssättigung, Entsorgung, gleichzeitig vorhandene Gase |
| Verbrennungsoptimierung | Low-NOx-Brenner, Stufung, Rezirkulation | Innerhalb der Verbrennungszone | 30–50 % | Brennerdesign, nicht als eigenständiger Ausbau einsetzbar |
Um die Unterschiede besser zu veranschaulichen, zeigt das folgende horizontale Balkendiagramm die gemeinsamen NOx-Entfernungsbereiche für fünf Ansätze. Diese Zahlen sind keine festen Versprechen; Es handelt sich um typische Designbereiche, die in praktischen Industrieanwendungen zu finden sind.
Das Diagramm zeigt eine klare Hierarchie: SCR bietet den höchsten Entfernungsbereich und ist daher die häufigste Wahl, wenn die Regulierungsbehörden sehr niedrige NOx-Konzentrationen fordern oder wenn die Anlage eine langfristige Verschärfung erwartet. SNCR spielt immer noch eine nützliche Rolle, da es weniger kostet und einfacher nachzurüsten ist, aber seine Obergrenze liegt normalerweise unter 75 %. Nassabsorption und Trockenadsorption werden dort eingesetzt, wo das Rauchgasvolumen klein ist, die Temperatur bereits niedrig ist oder die Anlage gleichzeitig mit anderen Schadstoffen umgehen muss. Die Verbrennungskontrolle allein erreicht nie einen sehr hohen Entfernungsprozentsatz und sollte daher als unterstützende Maßnahme betrachtet werden, die die Einlasslast für ein nachgeschaltetes DeNOx-System senkt.
Bei einer Anlage mit RTO hängt der Integrationspfad davon ab, wo das DeNOx-System platziert wird. Die RTO-Austrittstemperatur liegt nach der Wärmerückgewinnung normalerweise unter 200 °C, was für SCR zu niedrig und weit unter dem SNCR-Temperaturfenster liegt. Daher wird eine SCR-Einheit häufig nach einem separaten Nacherwärmungsabschnitt platziert oder der SCR-Katalysator wird in einem Abschnitt des Schornsteins installiert, in dem die Gastemperatur noch innerhalb des Betriebsfensters liegt. SNCR eignet sich besser für den Einsatz in einer Hochtemperaturkammer, beispielsweise in der Verbrennungszone eines Kessels, einer Verbrennungsanlage oder einer thermischen Oxidationsanlage vor der Wärmerückgewinnung. Dieser Temperaturunterschied bestimmt, welche Technologie für einen bestimmten Standort realistisch ist.
Ein weiterer wichtiger Faktor ist der Ammoniakschlupf. Bei ordnungsgemäßer Wartung halten SCR-Systeme den Schlupf normalerweise unter 3–5 ppm. SNCR kann zu einem höheren Schlupf führen, da das Reagens ohne einen Katalysator zur Förderung der Reaktion in ein großes Heißgasvolumen eingemischt werden muss. Ammoniakschlupf führt nicht nur zur Verschwendung von Reagenzien, sondern kann bei Vorhandensein von Schwefeloxiden auch zu Ammoniumsulfatablagerungen führen, die zur Verstopfung nachgeschalteter Wärmetauscher und Leitungen führen. Bei einer vollständigen DeNOx-Bewertung muss die Konzentration von SO₂ und anderen sauren Gasen untersucht werden, bevor ein Reagenz und ein Einspritzsystem ausgewählt wird.
Die endgültige Wahl basiert daher auf dem Effizienzziel, dem Temperaturprofil, dem Platz, der Verfügbarkeit von Reagenzien, der vorhandenen Prozessausrüstung und dem Betriebsbudget. Keine einzelne DeNOx-Technologie ist allgemein überlegen; Jedes davon verfügt über einen optimalen Bereich an Gasdurchfluss, Temperatur und Emissionsanforderungen.
Wichtige Erkenntnis: SCR ist die DeNOx-Technologie mit der höchsten Entfernung, sie funktioniert jedoch nur dann effizient, wenn die Rauchgastemperatur mit dem Katalysatorfenster übereinstimmt; andernfalls werden Sie zusätzliches Geld für die Nacherwärmung und das Katalysatormanagement ausgeben.
Bei vielen industriellen Prozessen entstehen sowohl VOCs als auch Stickoxide. Lackierkabinen, Trockner, Flexodruckmaschinen, chemische Reaktoren und Gummiverarbeitungslinien können flüchtige organische Verbindungen ausstoßen, während Kessel, thermische Oxidationsmittel und einige Trocknungsbrenner gleichzeitig NOx erzeugen. Wenn eine Anlage nur VOCs kontrolliert, bleibt die NOx-Quelle unbehandelt; Auch wenn nur NOx kontrolliert wird, überschreiten die kohlenstoffhaltigen Schadstoffe immer noch ihre eigenen Grenzwerte. Die praktische Antwort ist eine koordinierte Reihe von Behandlungseinheiten und nicht eine magische Maschine.
Ein vollständig integrierter Fluss umfasst häufig Gaskühlung oder Vorbehandlung, Adsorptionskonzentration, katalytische oder thermische Oxidation, Wärmerückgewinnung und eine DeNOx-Stufe. In VOC-Strömen mit hohem Volumen und niedriger Konzentration wird häufig ein Zeolith-Radkonzentrator verwendet, um Kohlenwasserstoffe zu adsorbieren und sie dann in einen Gasstrom mit kleinem Volumen und hoher Konzentration zu desorbieren, der zu einem kleineren Oxidationsmittel geleitet wird. Dadurch wird Kraftstoff gespart und die Stellfläche des Oxidationsmittels kompakter gehalten. Gleichzeitig verfügt die Anlage über einen genau definierten Abgasstrom zur NOx-Kontrolle.
Der Standort bietet speziell entwickelte integrierte VOC-Behandlungssysteme an, die Adsorption, Desorption, katalytische Oxidation und Sicherheitsüberwachung in einem technischen Paket kombinieren. Ein solches System ist darauf ausgelegt, organische Abgase aus Druck-, Beschichtungs-, Möbel-, Chemie- und ähnlichen Produktionslinien effektiv zu behandeln. Aus DeNOx-Sicht besteht der Vorteil eines kompakten Systems darin, dass die Einlassbedingungen des Oxidationsmittels, das Temperaturprofil und die Steuerlogik gemeinsam konzipiert sind, was das Risiko einer nachgeschalteten Temperaturdifferenz verringert, wenn eine DeNOx-Einheit hinzugefügt werden muss.
Für Anlagen, die sehr geringe Abgaskonzentrationen verarbeiten müssen, ist ein Zeolithkonzentrator mit anschließender regenerativer thermischer Oxidation eine bewährte Konfiguration. Der Konzentrator reduziert das Luftvolumen, der RTO zerstört die VOCs und die verbleibenden Verbrennungsgase können durch ein DeNOx-System gereinigt werden, wenn die Genehmigungsbedingungen dies erfordern.
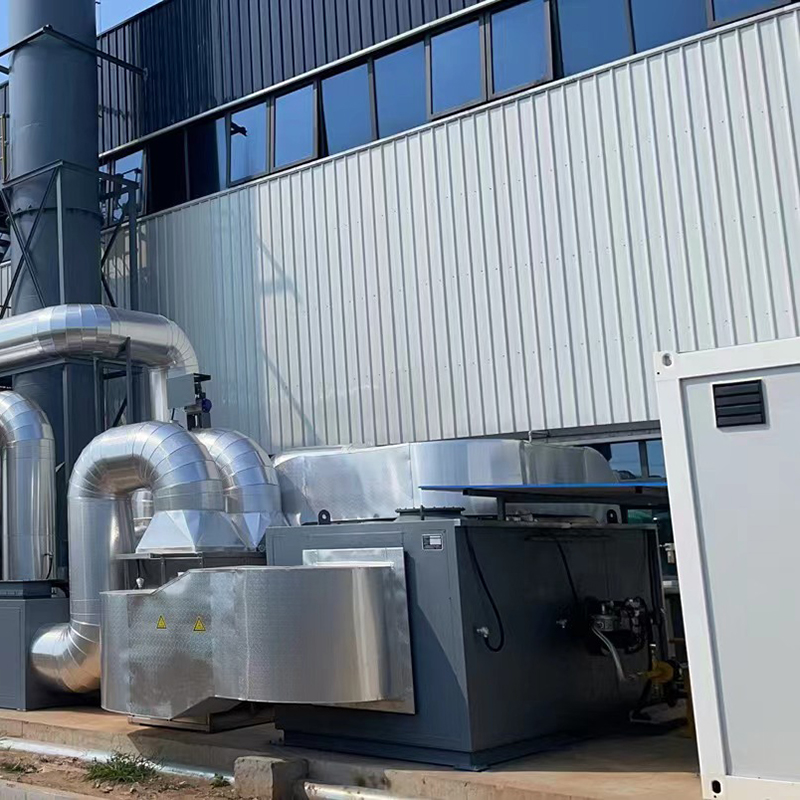 Zeolith-Konzentrator kombiniert mit regenerativem thermischem Oxidationsmittel Dieses integrierte System konzentriert VOCs mit niedriger Konzentration vor der RTO-Zerstörung und reduziert so das Luftvolumen und den Kraftstoffbedarf. Es ist ideal für Projekte, die später möglicherweise eine DeNOx-Politur erfordern, um strenge NOx-Grenzwerte einzuhalten. Produkt anzeigen →
Die Layout-Entscheidung wird üblicherweise in der Basic-Engineering-Phase getroffen. Wenn der NOx-Bedarf frühzeitig bekannt ist, kann das Projektteam den Geräteraum vergrößern, einen geraden Kanalabschnitt für die Reagenzieninjektion und die Katalysatormodule belassen und ausreichend Zugangsraum für die Wartung entwerfen. Wenn das DeNOx-System eingeführt wird, nachdem der RTO bereits installiert ist, muss die Anlage möglicherweise Kanäle neu anordnen, einen Nacherhitzer hinzufügen oder einen Platz für den Einbau eines Katalysatorgehäuses finden. Diese Änderungen sind möglich, erhöhen jedoch sowohl die Kosten als auch die Ausfallzeit.
| Tabelle 3: Eigenständige Emissionskontrolle im Vergleich zu koordiniertem DeNOx- und VOC-Design | |
| Eigenständiges Design | Abgestimmtes Design |
| Jeder regulierte Schadstoff wird von einem unabhängigen Lieferanten behandelt. Der RTO-Lieferant bietet einen Brenner an; Der DeNOx-Anbieter liefert ein SCR-Skid. Zu den Schnittstellenproblemen gehören Temperaturunterschiede, fehlender Kanalraum, widersprüchliche Steuerlogik und separate Wartungspläne. | VOC-Oxidation und DeNOx sind im gleichen Gesamtsystemdesign enthalten, mit gemeinsamen Sensoren, kontrollierten Übergängen zwischen Betriebszuständen und einem Schornstein, der als einzelner Emissionspunkt behandelt wird. Dies führt zu weniger Stillständen und einer einfacheren Compliance-Berichterstattung. |
Ein integrierter Ansatz verbessert auch das Startverhalten. Während eines Kaltstarts benötigt ein VOC-Oxidationsmittel möglicherweise einige Zeit, um die Temperatur zu erreichen; Während dieses Fensters sollte der Katalysator oder das Reagenzsystem nicht betrieben werden, bis der richtige Temperaturbereich erreicht ist. Werden die beiden Geräte getrennt gesteuert, muss der Anlagenbetreiber die Verriegelungen manuell koordinieren. Wenn sie als ein System konzipiert sind, kann die SPS-Logik die Reihenfolge automatisch verwalten.
Wichtige Erkenntnis: Der wirtschaftlichste Weg zur Behandlung von VOCs und NOx in einer Anlage besteht darin, die gesamte Emissionskontrollkette gemeinsam zu konzipieren, da die DeNOx-Leistung stark von der Temperatur, Position und Kontrollstrategie des VOCs-Oxidators abhängt.
DeNOx-Projekte werden in der Regel von einem Anlagenbesitzer, einem EPC-Auftragnehmer oder einem Maschinenbauunternehmen im Auftrag des Endverbrauchers erworben. Da das technische Risiko hoch und die Folgen eines nicht bestandenen Abnahmetests gravierend sind, sollte der Käufer den Hersteller oder Lieferanten nach der technischen Leistungsfähigkeit und nicht nur nach dem Preis bewerten. Ein seriöser DeNOx-Anbieter fragt nach der Brennstoffzusammensetzung, der Betriebstemperatur des Oxidationsmittels, dem Rauchgasstrom, der Staubbelastung, dem Schwefelgehalt und dem tatsächlichen NOx-Ziel. Ein vages Zitat, das diese Details auslässt, führt später oft zu Leistungsproblemen.
Wenn das DeNOx-System in ein VOC-Minderungsprojekt integriert wird, ist es am einfachsten, mit einem Hersteller zusammenzuarbeiten, der beide Seiten des Problems versteht. Das Unternehmen, das hinter diesem Artikel steht, entwickelt und baut seit mehr als zehn Jahren Geräte zur VOC-Behandlung und liefert RTO-, RCO-, katalytische Verbrennungs-, Zeolithkonzentrator- und Adsorptionsrückgewinnungssysteme für die Beschichtungs-, Petrochemie-, Pharma-, Elektronik-, Druck- und andere Industriezweige. Es ist Produktionsstätte umfasst Produktion, Montage und interne Qualitätskontrolle, wodurch der Kunde eine zentrale Verantwortung für die mechanische Fertigung und Systemlieferung hat. Es ist Firmenzertifikate Dazu gehören Qualifikationen im Bereich Umwelttechnik und ISO-Managementsystemzertifizierungen, wodurch das Risiko der Nichteinhaltung von Lieferanten verringert wird.
Beim Vergleich verschiedener Anbieter sollte der Käufer DeNOx-Effizienzversprechen als Ausgangspunkt und nicht als Garantie betrachten. Der eigentliche Test besteht darin, ob der Lieferant die Temperatur, die Reagenziendosierung, das Mischen und die Überwachung unter Feldbedingungen steuern kann. Eine hohe theoretische Abtragsrate bedeutet nichts, wenn das Einspritzgitter eine ungleichmäßige Verteilung erzeugt oder wenn der Katalysator für die tatsächliche Gasgeschwindigkeit überdimensioniert ist.
Wenn das DeNOx-Projekt als langfristige Betriebsanlage behandelt wird, sind die jährlichen Betriebskosten oft wichtiger als die anfänglichen Kapitalkosten. Ein billiges SNCR-System, das einen strengen NOx-Grenzwert nicht einhält, kann die Anlage dazu zwingen, später SCR hinzuzufügen, wodurch die ursprüngliche Investition verschwendet wird. Ein richtig konfiguriertes SCR-System liefert in der Regel fünf bis zehn Jahre lang ein stabiles Ergebnis, wenn der Katalysator überwacht und gewartet wird.
Wichtige Erkenntnis: Die Kaufentscheidung sollte auf bewährten Designdaten und Lebenszykluskosten basieren und nicht auf einer theoretischen Effizienzkurve, da der Unterschied zwischen einem reibungslosen Start und einer langen Inbetriebnahmeverzögerung oft von der Qualität der technischen Integration abhängt.
Der Katalysator ist die empfindlichste Komponente in einem SCR-DeNOx-System. Ein gut gewarteter Katalysator kann über Jahre hinweg seine vorgesehene Entfernungseffizienz erreichen, aber Betriebsbedingungen, die ihn beschädigen, können zu einem plötzlichen Leistungsabfall führen. Die häufigsten Probleme sind Vergiftungen, thermisches Sintern, Staubablagerungen und mechanische Erosion. Jeder Fehlermodus hat eine andere Ursache, daher sollte das Wartungspersonal den Inspektionsplan auf der Grundlage der tatsächlichen Rauchgaszusammensetzung und des Anlagenbetriebs erstellen.
| Tabelle 4: DeNOx-Katalysator-Verschlechterungsfaktoren, Auswirkungen und vorbeugende Maßnahmen | ||
| Degradationsfaktor | Auswirkung auf Katalysator oder System | Vorbeugende Maßnahmen |
| Schwefelvergiftung | Reduzierte aktive Stellen, Ammoniumsulfat-Ablagerungen | Kontrollieren Sie den SO₂-Einlass und halten Sie die Temperatur über dem Taupunkt |
| Phosphor und Schwermetalle | Permanente Katalysatordeaktivierung | Verbessern Sie die vorgeschaltete Filtration für Phosphor- oder Metallverbindungen |
| Staub- und Partikelblockierung | Hoher Druckabfall, reduzierter Kontakt mit NOx | Installieren Sie Staubabsaugung, Rußbläser oder einen schützenden Vorfilter |
| Thermisches Sintern | Verkleinerte Oberfläche, geringere Aktivität | Bleiben Sie innerhalb der Katalysatortemperaturgrenze und vermeiden Sie eine schnelle Überhitzung |
| Ungleichgewicht der Ammoniakeinspritzung | Lokaler Schlupf oder ungleichmäßige NOx-Entfernung | Überprüfen Sie regelmäßig den Verschleiß der Injektionslanze und überprüfen Sie die Durchflussverteilung |
Die tägliche DeNOx-Wartung beginnt beim Reagenzienversorgungssystem. Der Ammoniakdurchfluss muss angepasst werden, wenn sich die Verbrennungslast ändert, und der Einspritzdruck sollte auf verstopfte Düsen überprüft werden. In einem SNCR-System ist eine schlechte Zerstäubung eines der ersten Anzeichen einer Störung; es erzeugt größere Tröpfchen, kürzere Reaktionszeiten und einen höheren Ammoniakschlupf. In einem SCR-System muss der Verdampfungs- und Mischabstand der Reagenzien eingehalten werden. Daher sollten alle Änderungen an der Kanalanordnung vom ursprünglichen DeNOx-Hersteller überprüft werden.
Die Temperaturaufzeichnungen sollten anhand des vom Katalysatorlieferanten empfohlenen Fensters überprüft werden. SCR-Katalysatoren werden erst ab einer bestimmten Temperatur aktiv; Darunter sinkt die Reaktionsgeschwindigkeit schnell. Wenn die Anlage häufig im Teillastbetrieb läuft, kann es sein, dass die Rauchgastemperatur für eine wirksame DeNOx-Entgasung zu stark absinkt. In diesem Fall könnte die betriebliche Lösung darin bestehen, einen Teil des heißen Gases umzuleiten, den Luftüberschuss zu reduzieren oder einen Wärmerückgewinnungsabschnitt während des Startvorgangs vorübergehend zu umgehen.
Eine regelmäßige Messung ist unerlässlich. Eine Anlage sollte Einlass-NOx, Auslass-NOx, Reagenzfluss, Rauchgastemperatur, Druckabfall und Ammoniakschlupf überwachen. Wenn der Druckabfall um 20–30 % über den Basiswert ansteigt, sammelt sich wahrscheinlich Staub im Katalysator oder Wärmetauscher an. Wenn der Ammoniakschlupf zu steigen beginnt, ohne dass sich der Reagenzfluss ändert, kann es sein, dass der Katalysator an Aktivität verliert oder die Gasverteilung ungleichmäßig ist.
Für Anlagen, die bereits Anlagen zur VOC-Behandlung betreiben, kann die Wartungsplanung kombiniert werden. Der Oxidationsbrenner sollte gleichzeitig mit dem DeNOx-Injektionsgitter überprüft werden, das Katalysatormodul kann während einer geplanten Abschaltung des RTO ausgetauscht werden und das kontinuierliche Emissionsüberwachungssystem kann nach einem gemeinsamen Zeitplan kalibriert werden. Dies reduziert Ausfallzeiten und vermeidet wiederholte Mobilisierungen der Besatzung.
Wichtige Erkenntnis: Die DeNOx-Leistung ist nicht nur eine Designfrage; Es ist auch eine Betriebsdisziplin, und die Anlagen, die Aufzeichnungen über Temperatur, Reagens, Druckabfall und Ammoniakschlupf führen, bestehen Umweltinspektionen mit weniger Überraschungen.
Unter DeNOx versteht man die Entfernung von Stickoxiden aus Rauchgasen oder Prozessabgasen. Das Wort wird üblicherweise für alle Geräte oder Methoden verwendet, die NO- und NO₂-Emissionen reduzieren, einschließlich Verbrennungsoptimierung, SCR, SNCR, Nassabsorption und Trockenadsorption.
Sie benötigen DeNOx, wenn Ihre örtliche Emissionsgenehmigung einen NOx-Grenzwert festlegt und Ihre Anlage diesen Grenzwert allein mit der Verbrennungskontrolle nicht einhalten kann. Anlagen mit Kesseln, thermischen Oxidationsanlagen, Müllverbrennungsanlagen, Glasöfen und bestimmten chemischen Prozessen erfordern am wahrscheinlichsten ein spezielles DeNOx-System.
Ein RTO entfernt VOCs durch Hochtemperaturoxidation. Beim gleichen Verbrennungsprozess können sich im Brenner Stickoxide bilden. Wenn NOx weiter reduziert werden muss, kann die Anlage SNCR innerhalb oder unmittelbar nach der Brennkammer hinzufügen oder SCR stromabwärts bei der entsprechenden Gastemperatur installieren. Die beiden Systeme arbeiten partnerschaftlich: RTO kümmert sich um Kohlenwasserstoffe, DeNOx um Stickoxide.
SCR nutzt einen Katalysator, um die Reaktion zwischen NOx und einem Reduktionsmittel bei 250–420 °C zu beschleunigen, was zu einer hohen Entfernungsrate von 80–95 % führt. SNCR verwendet keinen Katalysator; Es injiziert das Reagens direkt in eine heiße Zone bei 850–1.100 °C, was zu einer geringeren Entfernungsrate von 40–70 % führt. SCR ist effizienter, aber die Installation und Wartung kostet mehr.
Ja, das ist in den meisten Fällen möglich, aber die Nachrüstung erfordert die Überprüfung des Kanalraums, der Gastemperatur, der zugänglichen Installationspositionen und der Steuerverriegelungen. Wenn das Abgas bereits unterhalb des SCR-Temperaturfensters liegt, kann ein Nacherhitzer erforderlich sein. Das Hinzufügen von DeNOx zu einer bestehenden Linie kostet in der Regel mehr, als es zusammen mit dem ursprünglichen VOC-System zu entwerfen.
SNCR funktioniert am besten zwischen 850 °C und 1.100 °C. Unterhalb von 850 °C wird die Reaktion langsam und der Ammoniakschlupf steigt; Über 1.100 °C kann Ammoniak zu NOx oxidieren, was die Gesamteffizienz der Entfernung verringert. Die optimale Temperatur wird normalerweise während der Inbetriebnahme durch Anpassungen des Einspritzgitters bestätigt.
Überblick über die RTO vom Typ Turm Unser Unternehmen bietet zwei Arten von Rotary RTO an, nämlich das Rotary RTO und das Einzelfass-Multi-...
Siehe Details
Überblick Die katalytische Verbrennung ist eine Reinigungsmethode, bei der Katalysatoren zum Oxidieren und Zersetzung brennbarer Substanzen...
Siehe Details
Überblick Die Verbrennungsöfen fester Abfälle sind wesentliche Geräte bei der Behandlung von festen Abfällen, mit denen Abfallmateriali...
Siehe Details
Überblick über die organische Carbonfaser organische Lösungsmittelreinigungswiederherstellungsvorrichtung Das ACF (Activated Carbon Fas...
Siehe Details
Das Konzept der vollständigen Ausrüstung Der Zweck der rotierenden Trommel-Zeolith-Adsorption für organisches Abfallgas besteht darin, nied...
Siehe Details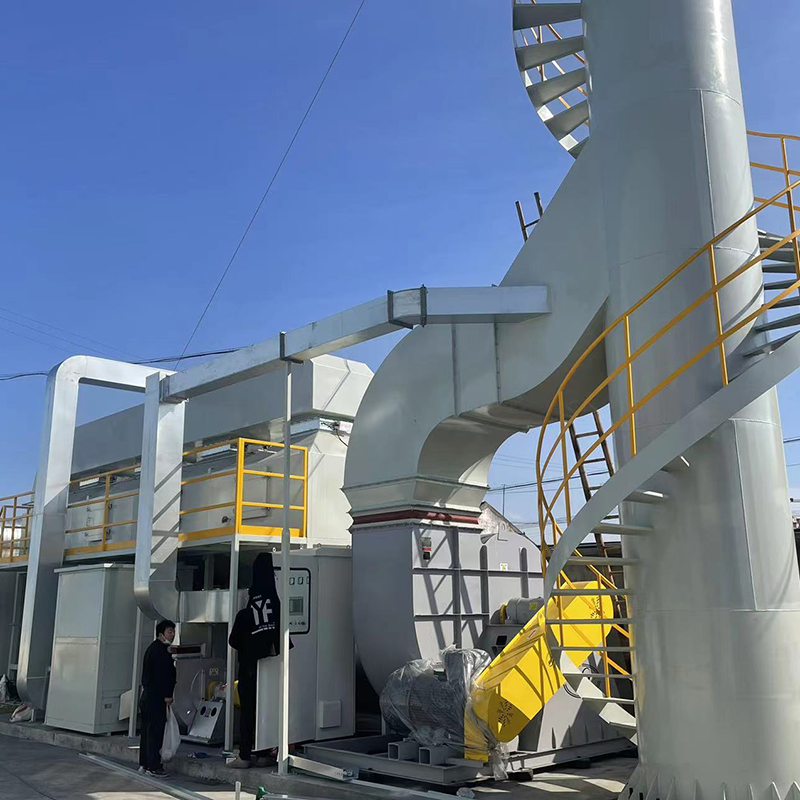
Die katalytische Reinigungsausrüstung der VOC-CFT-Co-Adsorption Die katalytische VOC-CFT-Co-Adsorptions-Geräte, bestehend aus Wabenkarbon u...
Siehe Details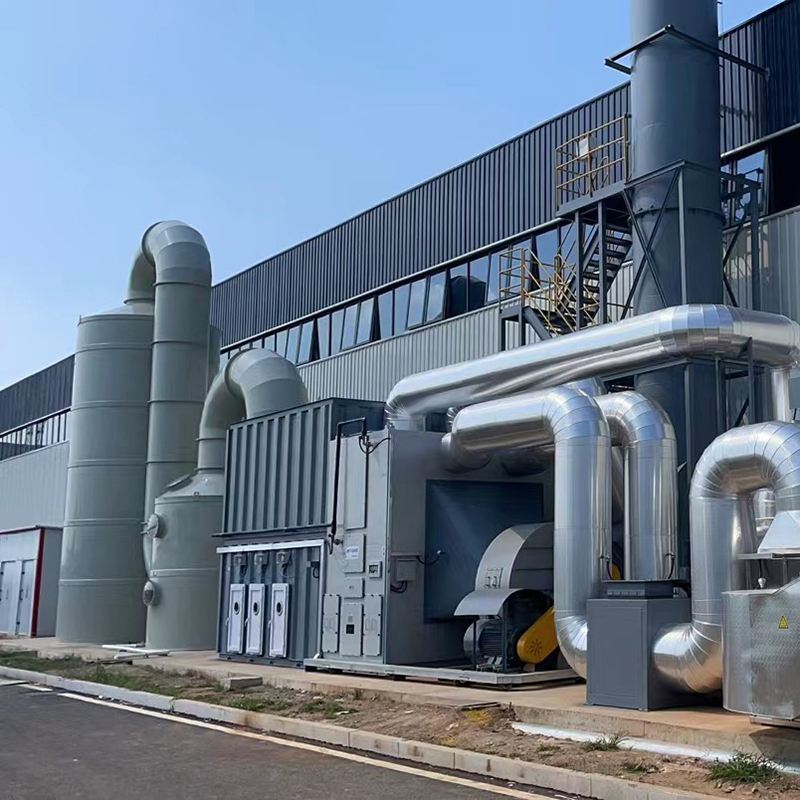
Konzept der katalytischen Verbrennung von Zeolith mit festem Bett als Ausrüstung Das katalytische Verbrennungsgerät mit festem Bett ist für...
Siehe Details
Konzept der Zeolith -Rotationsradkatalytikverbrennung als Ausrüstung Im kombinierten Prozess der Behandlung von organischen Abfällen und Ab...
Siehe Details
Zweck Hauptsächlich zur proportionalen Belüftung von Hochtemperatur-Rauchgas. LT wird an Stellen häufig verwendet, an denen die Anforderung...
Siehe Details
Überblick Das Prinzip der Nassstaubentfernung verwendet den Prozess des Aufnehmens und Trennens von Staubpartikeln in der Gasphase, indem z...
Siehe DetailsMOBILE
Copyright © LV Quan Environmental Protection Engineering Technology Co., Ltd. All Rights Reserved. VOCs Organic Waste Gasbehandlungstechnik Gerät Hersteller

